Die Konstruktion eines Glasprototyps unterscheidet sich grundlegend von der eines Serienbauteils: Beim Prototyp steht die Funktionsprüfung im Vordergrund, beim Serienbauteil dominieren Reproduzierbarkeit, Kosteneffizienz und fertigungsgerechte Konstruktion. Wer diese Unterschiede frühzeitig versteht, vermeidet teure Fehlentwicklungen und bringt sein Produkt schneller in die Serienreife. Die folgenden Fragen beleuchten die wichtigsten Aspekte von der ersten Idee bis zur wirtschaftlichen Serienfertigung technischer Glasbauteile.
Welche Anforderungen gelten speziell für die Konstruktion eines Glasprototyps?
Ein Glasprototyp muss vor allem eines leisten: die technische Machbarkeit und die Funktionseigenschaften des späteren Serienbauteils nachweisen. Dabei gelten andere Prioritäten als in der Serienproduktion. Flexibilität, schnelle Iterierbarkeit und die Möglichkeit, Geometrien und Materialien rasch zu wechseln, stehen im Mittelpunkt der Konstruktionsanforderungen.
In der Prototypenphase ist es sinnvoll, Geometrien zunächst etwas großzügiger zu dimensionieren als im späteren Serienbauteil. Ausschnitte in Glas konstruieren, Bohrungen platzieren und Kantenbearbeitungen festlegen: All diese Entscheidungen sind im Prototypenstadium noch reversibel. Hier zeigt sich, ob Innenradien an Ausschnitten groß genug gewählt wurden, um Glasbruch an Ausschnitten zu vermeiden, oder ob der Mindestabstand einer Bohrung zur Glaskante eingehalten wird.
Typische Anforderungen an einen Glasprototyp umfassen:
- Funktionsprüfung: Stimmen Form, Passgenauigkeit und optische Eigenschaften mit den Erwartungen überein?
- Materialvalidierung: Ist die gewählte Glassorte, etwa Floatglas, Borosilikatglas oder ESG, für die mechanische Belastung des Glases geeignet?
- Geometrieüberprüfung: Lassen sich Ausschnitte, Bohrungen und Konturen so fertigen, dass keine Schwachstellen entstehen?
- Belastungstests: Hält das Bauteil Stoßbelastung, punktueller Belastung des Glases und Biegebeanspruchung des Glases stand?
Wichtig ist außerdem, dass die technische Zeichnung bereits beim Prototypen vollständig und präzise ist. Unvollständige Angaben zu Toleranzen, Kantenbearbeitungen oder Oberflächengüten führen später zu Missverständnissen bei der Serienfertigung. Eine kompetente Beratung schon in dieser Phase spart erheblich Zeit und Kosten.
Warum unterscheiden sich Toleranzen und Materialwahl zwischen Prototyp und Serienteil?
Toleranzen und Materialwahl unterscheiden sich zwischen Prototyp und Serienteil, weil die Fertigungsverfahren und wirtschaftlichen Rahmenbedingungen grundlegend verschieden sind. Im Prototypenstadium werden oft engere oder großzügigere Toleranzen als nötig akzeptiert, da Einzelteile manuell nachgearbeitet werden können. In der Serienfertigung müssen alle Toleranzen reproduzierbar und vollautomatisiert erreichbar sein.
Beim Prototyp ist die Materialwahl noch explorativ: Es wird geprüft, ob ein bestimmtes Glas die geforderte Glasdicke und Belastbarkeit bietet oder ob eine andere Glassorte besser geeignet ist. Für die Serienfertigung hingegen muss das Material dauerhaft verfügbar, prozesssicher und kosteneffizient sein.
Toleranzen im Prototypen
Im Prototypenstadium werden Toleranzen häufig weiter gefasst, um Spielraum für Anpassungen zu lassen. Kantenbeschädigungen oder leichte Abweichungen in der Maßgenauigkeit sind tolerierbar, solange die Funktion nachgewiesen wird. Glasbearbeitung nach Konstruktionsrichtlinien ist hier noch ein Lernprozess.
Toleranzen im Serienbauteil
In der Serienfertigung gelten strenge Toleranzen für Maßgenauigkeit, Kantenbruch des Glases, Randabstände von Bohrungen in Glas und Ausschnittgeometrien. Jede Abweichung muss reproduzierbar innerhalb der definierten Grenzen liegen, da eine Konstruktionsprüfung von Glasbauteilen bei 100 Prozent der Teile erfolgt. Wer die Toleranzen für Glasbearbeitung zu eng ansetzt, riskiert hohe Ausschussquoten; wer sie zu weit fasst, gefährdet die Funktion.
Wie beeinflusst die Stückzahl die Fertigungsverfahren bei technischem Glas?
Die Stückzahl ist der entscheidende Faktor bei der Wahl des Fertigungsverfahrens für technische Glasbauteile. Kleine Stückzahlen rechtfertigen flexible, aber aufwendigere Einzelprozesse, während hohe Stückzahlen vollautomatisierte Produktionslinien erfordern, die Fertigungskosten für Glasbauteile erheblich senken.
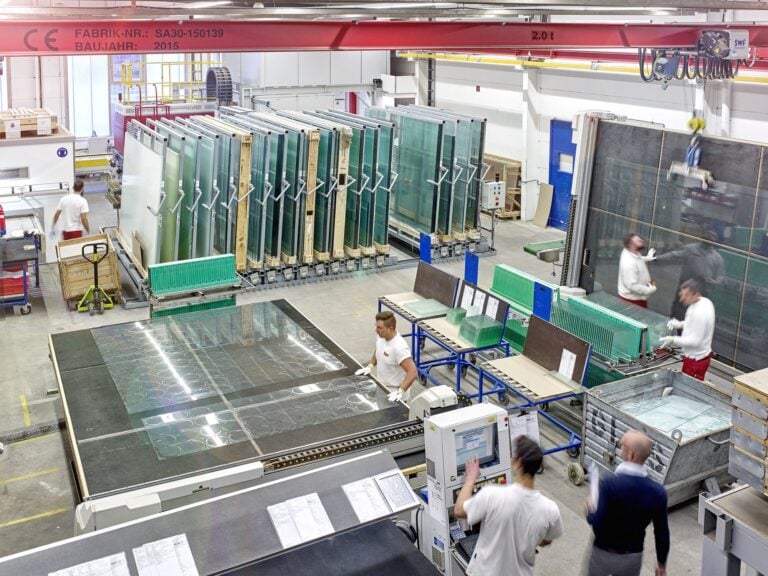
Bei Einzelstücken oder Kleinserien werden Zuschnitte und Bearbeitungen oft auf CNC-Maschinen mit manuellem Rüstaufwand durchgeführt. Für komplexe Formen, gebogene Gläser oder Glasrohre kommen Drei- und Fünfachs-CNC-Maschinen zum Einsatz. In der Großserie hingegen werden automatisierte Werkzeugwechsel, kontinuierliche Zwischenwäschen und vollintegrierte Prüfprozesse eingesetzt, um höchste Qualität bei minimalen Stückkosten zu erreichen.
Relevante Fertigungsaspekte je nach Stückzahl:
- Einzelstück bis Kleinserie: Flexible CNC-Bearbeitung, manuelle Qualitätskontrolle, höhere Stückkosten, kurze Rüstzeiten
- Mittlere Serien: Teilautomatisierung, Werkzeugoptimierung, Prozessstabilisierung, erste Serientoleranzen
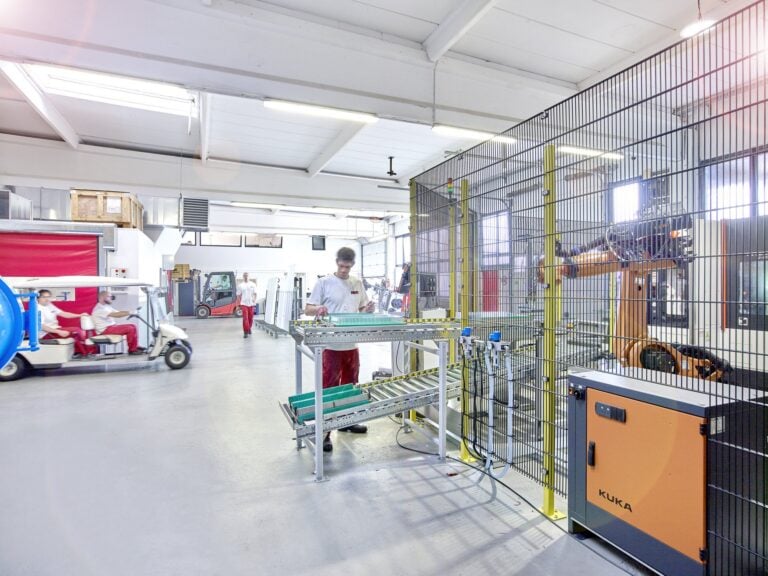
- Großserie: Vollautomatisierte Produktion, integrierte 100-Prozent-Prüfung, optimierte Fertigungskosten für Glasbauteile, standardisierte Konstruktionsregeln für Glas
Besonders bei der fertigungsgerechten Konstruktion von Glas zeigt sich: Was in der Kleinserie noch manuell korrigierbar ist, muss in der Großserie von Anfang an konstruktiv richtig gelöst sein. Dazu gehören ausreichende Innenradien an Ausschnitten, korrekte Mindestabstände von Bohrungen zur Glaskante und eine Glasgeometrie, die Stabilität und Fertigbarkeit vereint. Mehr zur Produktionstechnik finden Sie auf der Seite zur Produktion und Verarbeitung.
Was kostet ein Glasprototyp im Vergleich zu einem Serienbauteil?
Ein Glasprototyp kostet in der Regel deutlich mehr pro Stück als ein Serienbauteil, weil Rüstkosten, manuelle Bearbeitungsschritte und fehlende Skaleneffekte den Einzelpreis erhöhen. Während ein Serienbauteil durch vollautomatisierte Prozesse und optimierte Fertigungskosten günstig hergestellt werden kann, trägt der Prototyp alle Entwicklungskosten allein.
Die wesentlichen Kostentreiber beim Glasprototypen sind:
- Maschinenrüstkosten: Jede Einrichtung einer Maschine für ein Einzelteil verursacht denselben Aufwand wie für eine Serie
- Manuelle Nacharbeit: Toleranzabweichungen und Sondergeometrien erfordern handwerkliche Korrekturen
- Materialverschnitt: Ohne optimierten Zuschnittplan ist der Materialeinsatz ineffizienter
- Prüfaufwand: Individuelle Prüfverfahren für Einzelteile sind aufwendiger als integrierte Serienprüfungen
In der Serienfertigung verteilen sich diese Fixkosten auf viele Teile, was den Stückpreis erheblich senkt. Gleichzeitig erlauben optimierte Prozesse eine höhere Maßgenauigkeit und Reproduzierbarkeit. Wer frühzeitig auf eine fertigungsgerechte Konstruktion von Glas achtet, vermeidet kostspielige Konstruktionsänderungen zwischen Prototyp und Serie, die den Preisunterschied noch weiter vergrößern würden.
Wann sollte man vom Prototyp zur Serienfertigung wechseln?
Der Wechsel vom Prototyp zur Serienfertigung ist dann sinnvoll, wenn die Funktion des Glasbauteils nachgewiesen ist, die Konstruktion fertigungsgerecht optimiert wurde und die Stückzahlplanung eine wirtschaftliche Serienproduktion rechtfertigt. Ein verfrühter Wechsel ohne abgeschlossene Konstruktionsprüfung führt häufig zu teuren Korrekturen in der laufenden Serienproduktion.
Folgende Kriterien signalisieren die Serienreife eines technischen Glasbauteils:
- Funktionsnachweis: Der Prototyp hat alle relevanten Tests bestanden, darunter mechanische Belastung des Glases, Schlagfestigkeit des Glases und Temperaturwechselbeständigkeit.
- Konstruktionsfreigabe: Alle Konstruktionsregeln für Glas sind eingehalten: Mindestabstände von Bohrungen zur Glaskante, Innenradien an Ausschnitten, Glasdicke und Belastbarkeit sind dokumentiert.
- Toleranzdefinition: Die Toleranzen für Glasbearbeitung sind so festgelegt, dass sie reproduzierbar und wirtschaftlich erreichbar sind.
- Materialentscheidung: Die endgültige Glassorte ist festgelegt und dauerhaft verfügbar.
- Stückzahlplanung: Der Bedarf rechtfertigt die Investition in Serienwerkzeuge und automatisierte Prozesse.
Gerade bei Glasbauteilen mit komplexen Anforderungen, wie Ausschnitten, Bohrungen oder speziellen Oberflächenveredelungen, lohnt es sich, die Konstruktion vor dem Serienstart noch einmal systematisch auf Schwachstellen zu prüfen. Glasbruch an Bohrungen, Kantenbeschädigungen und Glasbruch durch Biegung entstehen häufig dort, wo die Konstruktion nicht vollständig auf die Fertigungsrealität abgestimmt wurde. Im Glaslexikon finden Sie weitere Erklärungen zu relevanten Begriffen rund um technisches Glas.
Wie MBM Techglas Sie von der Prototypenentwicklung bis zur Serienfertigung begleitet
MBM Techglas begleitet Entwicklungsprojekte für technische Glasbauteile von der ersten Konzeptidee bis zur laufenden Serienfertigung. Das bedeutet konkret:
- Individuelle Konstruktionsberatung: Ein persönlicher Ansprechpartner prüft Ihre Konstruktion auf Machbarkeit, Schwachstellen und fertigungsgerechte Optimierung, bevor der erste Prototyp gefertigt wird.
- Prototypenfertigung: Einzelstücke und Kleinserien werden auf modernen CNC-Maschinen gefertigt, inklusive komplexer Geometrien, Ausschnitte und Bohrungen.
- Materialberatung: Aus über 600 Glassorten wählen die Spezialisten gemeinsam mit Ihnen das optimale Material für Ihre Anforderungen an Glasdicke, Belastbarkeit und Oberflächenqualität.
- 100-Prozent-Qualitätsprüfung: Jedes gefertigte Teil wird auf Maßgenauigkeit, Ausführungsqualität und Farbgenauigkeit geprüft, sowohl im Prototypenstadium als auch in der Serienfertigung.
- Skalierbare Serienproduktion: Vollautomatisierte Prozesse ermöglichen wirtschaftliche Fertigung sowohl in kleinen als auch in großen Stückzahlen, mit kurzen Reaktionszeiten und optimierten Fertigungskosten.
- Komplettservice: Von der Konstruktionsprüfung über die Veredelung bis zur Baugruppenmontage bietet MBM Techglas alle Leistungen aus einer Hand.
Wenn Sie ein technisches Glasbauteil entwickeln oder in die Serienfertigung überführen möchten, nehmen Sie direkt Kontakt auf und besprechen Sie Ihr Projekt mit den Spezialisten von MBM Techglas.