Funktionskritische Bereiche eines Glasbauteils lassen sich bereits in der Konstruktionsphase erkennen, indem Geometrie, Krafteinleitung und Bearbeitungsqualität systematisch analysiert werden. Überall dort, wo Spannungen konzentriert auftreten, Kanten ungeschützt bleiben oder Bohrungen und Aussparungen enge Radien aufweisen, entstehen potenzielle Schwachstellen. Die folgenden Fragen zeigen, wie Sie diese Risiken frühzeitig identifizieren und durch gezielte konstruktive Maßnahmen vermeiden.
Welche Eigenschaften machen einen Bereich eines Glasbauteils funktionskritisch?
Ein Bereich eines Glasbauteils gilt als funktionskritisch, wenn dort Spannungen entstehen, die die Zugfestigkeit des Glases lokal überschreiten können. Glas ist druckfest, aber zugempfindlich: Selbst kleine Zuglastspitzen an Kanten, Bohrungen oder Auflagepunkten können zu Glasbruch führen, ohne dass das Bauteil insgesamt überlastet wirkt.
Konkret entstehen kritische Bereiche überall dort, wo:
- Kräfte punktuell in das Glas eingeleitet werden, anstatt gleichmäßig verteilt zu sein
- Geometrische Unstetigkeiten wie Ecken, Ausschnitte oder enge Innenradien vorhanden sind
- Bearbeitungsspuren, Mikrorisse oder Kantenabplatzungen die Oberfläche schwächen
- Thermische Gradienten im Betrieb ungleichmäßige Ausdehnungen erzeugen
- Befestigungselemente direkt auf das Glas drücken, ohne elastische Zwischenlagen
Glas verzeiht keine lokalen Spannungsüberhöhungen. Was bei Metall zu plastischer Verformung führt, endet bei Glas unmittelbar mit einem Riss. Das Verständnis dieser Materialeigenschaft ist die Grundlage jeder sicherheitsrelevanten Glasbauteilkonstruktion. Wer sich mit den grundlegenden Begriffen der Glasverarbeitung vertraut machen möchte, findet im Glaslexikon eine hilfreiche Übersicht.
Wie beeinflusst die Bauteilgeometrie die Lage kritischer Zonen?
Die Geometrie eines Glasbauteils bestimmt direkt, wo sich Spannungen konzentrieren. Jede Kerbe, jeder Innenradius und jede Bohrung wirkt als Spannungskonzentrator: Je schärfer die Kontur, desto stärker die lokale Glas-Spannungsüberhöhung an dieser Stelle.
Besonders relevante geometrische Einflüsse sind:
- Innenecken und Ausschnitte: Scharfe Innenecken ohne Radius sind die häufigste Ursache für Spannungsspitzen im Glas. Selbst ein kleiner Freistichradius von wenigen Millimetern reduziert die Kerbwirkung erheblich.
- Bohrungen: Der Rand einer Bohrung ist immer eine kritische Zone, besonders wenn die Bohrung nah an einer Außenkante liegt oder wenn dort eine Schraube direkt aufliegt.
- Schlankheit und Seitenverhältnis: Sehr lange, schmale Glasstreifen neigen bei Biegung zu hohen Randspannungen. Das Verhältnis von Länge zu Breite beeinflusst, wie stark sich das Bauteil unter Last durchbiegt.
- Asymmetrische Auflagerpunkte: Wenn ein Glasteil nicht symmetrisch gelagert ist, entstehen auf der weniger gestützten Seite höhere Biegespannungen.
Eine einfache Faustregel: Überall dort, wo die Geometrie eine abrupte Richtungsänderung erzwingt, sammeln sich Spannungen. Konstruktiv lässt sich dem durch großzügige Radien, ausreichende Randabstände bei Bohrungen und eine gleichmäßige Lastverteilung über die gesamte Bauteilfläche entgegenwirken.
Welche konstruktiven Fehler führen häufig zu Schäden an Glasbauteilen?
Die häufigsten Glas-Konstruktionsfehler entstehen nicht durch falsche Materialwahl, sondern durch eine Unterschätzung der mechanischen Empfindlichkeit von Glas gegenüber punktueller Belastung und Kantenqualität. Viele Schäden wären mit einfachen konstruktiven Anpassungen vermeidbar.
Fehler bei der Lagerung und Befestigung
Glas darf nie starr eingespannt werden. Wenn eine Glasscheibe direkt zwischen zwei harte Metallteile geschraubt wird, ohne elastische Zwischenlage, entstehen beim geringsten Verzug oder Wärmeeintrag sofort Spannungsrisse. Elastomere Unterlegscheiben, Silikonpuffer oder weiche Kunststoffhülsen sind keine optionalen Extras, sondern konstruktive Notwendigkeiten. Ebenso problematisch ist ein zu hohes Anzugsmoment bei Schraubenverbindungen, die direkt auf das Glas wirken.
Fehler bei Kanten und Bohrungen
Unbearbeitete Schnittkanten sind eine der häufigsten Ursachen für Glas-Kantenbruch. Eine gesägte oder geschnittene Glaskante enthält immer Mikrorisse. Ohne anschließendes Schleifen und Polieren wirken diese als Ausgangspunkte für Brüche unter Belastung. Dasselbe gilt für Bohrungen: Zu kleine Randabstände (weniger als die Glasdicke) oder fehlende Fasen an Bohrungsrändern erhöhen das Bruchrisiko erheblich. Auch das Verhältnis von Bohrdurchmesser zu Glasdicke muss stimmen, da zu kleine Bohrungen in dickem Glas fertigungstechnisch und mechanisch problematisch sind.
Wie helfen Fertigungsverfahren dabei, kritische Bereiche frühzeitig zu identifizieren?
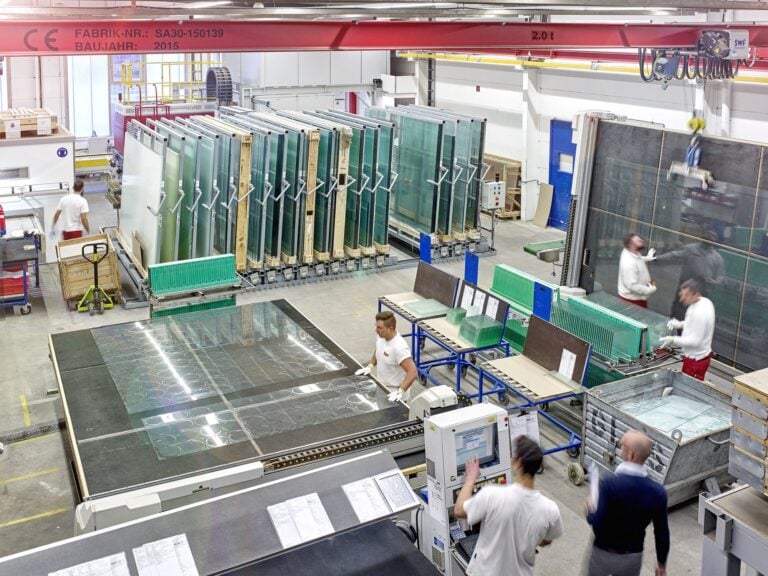
Erfahrene Fertigungsspezialisten erkennen anhand der gewählten Bearbeitungsverfahren, welche Bereiche eines Glasbauteils unter Spannung stehen werden. Die Wahl des Schneidverfahrens, der Schleiftechnik und der Vorspannmethode gibt direkte Hinweise auf potenzielle Schwachstellen, bevor das erste Bauteil gefertigt wird.
Konkret liefern folgende Verfahren wertvolle Informationen über kritische Zonen:
- CNC-Wasserstrahlschnitt und Diamantschliff: Beim Zuschnitt komplexer Konturen zeigt sich, welche Bereiche geometrisch anspruchsvoll sind. Enge Innenradien, die fertigungstechnisch schwer herzustellen sind, sind fast immer auch mechanisch kritisch.
- Thermisches Vorspannen (ESG): Der Vorspannprozess erzeugt im Glas ein definiertes Druckspannungsfeld an der Oberfläche. Bereiche, die sich im Ofen ungleichmäßig erwärmen, etwa durch Bohrungen oder Ausschnitte nahe der Kante, können nach dem Vorspannen innere Spannungsfelder aufweisen, die im Betrieb problematisch werden.
- Kantenbearbeitung und Qualitätskontrolle: Eine 100-prozentige Prüfung der Kantenqualität nach dem Schleifen deckt Mikrorisse auf, die unter Betriebslast zum Ausgangspunkt eines Bruchs werden könnten.
- Prototyping: Die Fertigung eines Prototyps unter realen Bedingungen zeigt, ob die konstruktiven Annahmen zur Spannungsverteilung korrekt waren, bevor die Serienfertigung beginnt.
Die enge Verzahnung von Konstruktion und Fertigung ist entscheidend: Wer erst nach dem Erstmuster merkt, dass eine Bohrung zu nah an der Kante liegt oder ein Radius zu scharf ist, verliert wertvolle Zeit und Ressourcen. Mehr zu den eingesetzten Verfahren erfahren Sie unter Produktion und Verarbeitung.
Wann sollte ein Glasspezialist in den Konstruktionsprozess einbezogen werden?
Ein Glasspezialist sollte so früh wie möglich in den Konstruktionsprozess einbezogen werden, idealerweise bereits in der Konzeptphase, bevor Geometrien und Toleranzen festgelegt sind. Je später die Einbindung erfolgt, desto teurer und aufwendiger werden notwendige Korrekturen.
Bestimmte Projektsituationen machen eine frühe Einbindung besonders dringend:
- Wenn das Glasbauteil mechanischen, thermischen oder chemischen Belastungen ausgesetzt ist
- Wenn komplexe Geometrien mit Ausschnitten, Bohrungen oder engen Radien geplant sind
- Wenn das Bauteil in sicherheitsrelevanten Anwendungen eingesetzt wird
- Wenn unklar ist, welche Glasart (zum Beispiel ESG, VSG, chemisch vorgespanntes Glas oder Borosilikatglas) für die Anwendung geeignet ist
- Wenn die Befestigungs- und Lagerungssituation noch nicht definiert ist
Glasspezialisten kennen die materialspezifischen Grenzen und können bereits auf Basis von Zeichnungen oder CAD-Daten auf kritische Bereiche hinweisen, bevor ein einziges Bauteil gefertigt wird. Diese Beratungsleistung spart in der Praxis erhebliche Kosten, weil Konstruktionsfehler nicht erst durch Brüche im Prototyping oder in der Serienproduktion sichtbar werden.
Wie MBM Techglas Sie bei der Identifikation konstruktiver Schwachstellen unterstützt
MBM Techglas begleitet Projekte von der ersten Konzeptidee bis zur Serienfertigung und bringt dabei mehr als 30 Jahre Erfahrung in der Verarbeitung technischer Gläser ein. Das Team erkennt funktionskritische Bereiche frühzeitig und gibt konkrete Empfehlungen, bevor Fehler in der Fertigung sichtbar werden.
Die Unterstützung durch MBM Techglas umfasst konkret:
- Konstruktionsberatung: Analyse von Zeichnungen und CAD-Daten auf Spannungsüberhöhungen, kritische Kanten, Bohrungsabstände und Lagerungspunkte
- Materialempfehlung: Auswahl der geeigneten Glasart aus über 600 verfügbaren Glassorten, abgestimmt auf mechanische, thermische und optische Anforderungen
- Prototyping: Fertigung von Einzelstücken und Kleinserien zur Validierung der Konstruktion unter realen Bedingungen
- 100-Prozent-Qualitätsprüfung: Vollständige Prüfung jedes gefertigten Bauteils auf Maßgenauigkeit, Kantenqualität und Ausführungsqualität
- Serienfertigung: Vollautomatisierte Produktion mit kurzen Reaktionszeiten, auch bei kleinen Stückzahlen wirtschaftlich realisierbar
Wenn Sie ein Glasbauteil planen und sicherstellen möchten, dass kritische Bereiche bereits in der Konstruktion erkannt und vermieden werden, sprechen Sie direkt mit den Spezialisten von MBM Techglas. Nutzen Sie die Beratung und den Service oder nehmen Sie über die Kontaktseite Verbindung auf. MBM Techglas macht das.