Glasbauteile mit stark unterschiedlichen Breiten lassen sich durch eine Kombination aus CNC-Glasbearbeitung, angepassten Schneidverfahren und glasartspezifischen Vorspannprozessen herstellen. Entscheidend ist, dass die Fertigungstechnologie flexibel genug ist, um sowohl sehr schmale als auch deutlich breitere Abschnitte desselben Bauteils prozesssicher zu bearbeiten. Die folgenden Abschnitte beleuchten die wichtigsten Fertigungsverfahren, technischen Herausforderungen und Qualitätssicherungsstrategien rund um dieses anspruchsvolle Thema.
Welche Fertigungsverfahren eignen sich für Gläser mit stark variierenden Abmessungen?
Für Glasbauteile mit stark variierenden Abmessungen eignen sich vor allem CNC-gesteuerte Glasbearbeitung, Wasserstrahlschneiden und lasergestützte Verfahren. Diese Methoden erlauben präzise Konturführungen auch bei komplexen Geometrien und ungleichmäßigen Breitenverhältnissen. Entscheidend ist die Wahl des Verfahrens in Abhängigkeit von der Glasart, der geforderten Kantenqualität und der Losgröße.
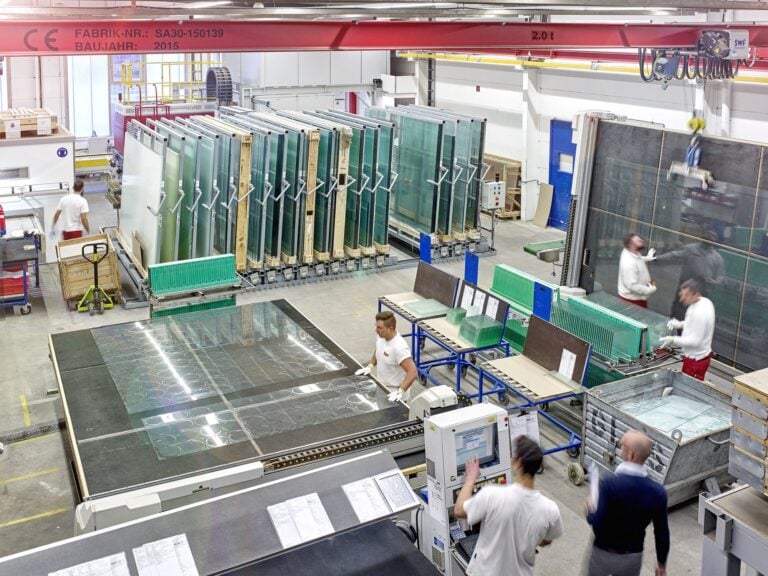
Die Produktion und Verarbeitung von Präzisionsglasbauteilen setzt auf CNC-Glasbearbeitung als Rückgrat der Formgebung. CNC-Bearbeitungszentren fahren programmierte Konturen ab und können innerhalb eines einzigen Bauteils sehr schmale Stege ebenso zuverlässig bearbeiten wie breite Flächen. Dabei werden Schleif- und Polierwerkzeuge automatisch an die lokale Geometrie angepasst.
Beim Wasserstrahlschneiden wird ein unter Hochdruck stehender Wasserstrahl, oft mit Schneidmittel versetzt, durch das Glas geführt. Dieses Verfahren erzeugt kaum Wärmeeintrag, was bei empfindlichen Glasarten oder bereits vorgespannten Gläsern ein entscheidender Vorteil ist. Für filigrane Glasbauteile mit engen Toleranzen ist eine hochauflösende Maschinensteuerung unerlässlich.
Lasergestützte Verfahren bieten sich dort an, wo berührungslose Bearbeitung und minimale Kantenbelastung gefragt sind. Sie eignen sich besonders für dünne Glasbauteile, bei denen mechanische Kräfte zu Mikrorissen führen könnten. Die Kombination aus Laser-Scribing und kontrolliertem Brechen ermöglicht saubere Kanten auch bei unregelmäßigen Breitenverläufen.
Welche technischen Herausforderungen entstehen bei stark unterschiedlichen Glasbreiten?
Stark unterschiedliche Glasbreiten innerhalb eines Bauteils erzeugen ungleichmäßige Spannungsverteilungen, erhöhte Bruchrisiken an Engstellen und erschwerte Kühlung beim thermischen Vorspannen. Diese Herausforderungen betreffen sowohl die mechanische Bearbeitung als auch nachgelagerte Prozessschritte wie Härtung und Beschichtung.
An Übergängen zwischen breiten und schmalen Bereichen konzentrieren sich mechanische Spannungen. Beim Schleifen oder Polieren besteht die Gefahr, dass der Werkzeugdruck an schmalen Stegen zu Ausbrüchen oder Mikrorissen führt. Deshalb müssen Vorschubgeschwindigkeit und Anpressdruck dynamisch geregelt werden, was leistungsfähige Maschinensteuerungen voraussetzt.
Thermische Prozesse wie das Vorspannen stellen eine weitere Herausforderung dar. Dickere und dünnere Bereiche eines Bauteils nehmen Wärme unterschiedlich schnell auf und geben sie unterschiedlich schnell ab. Dieser Temperaturgradient kann zu ungleichmäßigen Vorspannungswerten oder im schlimmsten Fall zu Spannungsrissen führen. Moderne Vollkonvektionsöfen, wie sie in der Spezialglasherstellung eingesetzt werden, begegnen diesem Problem durch gleichmäßige Luftzirkulation und präzise Temperaturregelung.
Auch bei der Handhabung und Montage entstehen Risiken: Schmale Stege sind mechanisch deutlich empfindlicher als breite Flächen. Transportsysteme und Vorrichtungen müssen daher individuell auf die Bauteilgeometrie abgestimmt sein, um Beschädigungen zu vermeiden.
Wie beeinflusst die Glasart die Fertigung bei unterschiedlichen Breiten?
Die Glasart bestimmt maßgeblich, welche Bearbeitungsverfahren bei variierenden Breiten anwendbar sind und welche Toleranzen realistisch erreichbar sind. Floatglas, Borosilikatglas und chemisch vorgespannte Gläser verhalten sich bei der Bearbeitung grundlegend unterschiedlich.
Floatglas ist das am häufigsten verwendete Ausgangsmaterial für Glasbauteile mit Sondergeometrien. Es lässt sich gut schneiden und schleifen, reagiert jedoch empfindlich auf ungleichmäßige Spannungen. Bei Bauteilen mit stark variierenden Breiten muss die Schnittreihenfolge sorgfältig geplant werden, um Restspannungen zu minimieren.
Borosilikatglas besitzt eine deutlich geringere thermische Ausdehnung und ist dadurch bei Temperaturwechseln stabiler. Diese Eigenschaft macht es für Sonderteile in der Industrie attraktiv, die wechselnden thermischen Belastungen ausgesetzt sind. Allerdings ist Borosilikatglas spröder und erfordert beim Trennen von Bereichen mit stark unterschiedlichen Breiten besonders angepasste Werkzeugparameter.
Chemisch vorgespannte Gläser stellen einen Sonderfall dar: Sie können nach der Vorspannung noch geschnitten und gebohrt werden, was bei thermisch vorgespannten Gläsern nicht möglich ist. Das eröffnet die Möglichkeit, zunächst zu vorspannen und anschließend komplexe Konturen zu erzeugen. Für dünne Glasbauteile ab 0,5 mm Dicke ist chemisches Vorspannen oft die einzig praktikable Härtungsmethode.
Einen ersten Überblick über gängige Glasarten und ihre Eigenschaften bietet das Glaslexikon, das grundlegende Begriffe der Glasverarbeitung erläutert.
Ab welchen Breitenunterschieden sind Sonderfertigungen notwendig?
Sonderfertigungen sind in der Regel dann notwendig, wenn das Verhältnis zwischen der schmalsten und der breitesten Stelle eines Glasbauteils größer als etwa 1:3 ist oder wenn absolute Breiten unter 5 mm liegen. Ab diesen Schwellenwerten stoßen Standardprozesse an ihre Grenzen und erfordern angepasste Vorrichtungen, Maschinenparameter oder Glasarten.
Besonders kritisch sind Stege und Einschnürungen mit Breiten unter 3 mm. In diesen Bereichen reicht die verbleibende Glasmasse kaum aus, um Schleifkräfte ohne Ausbrüche aufzunehmen. Solche Geometrien sind ohne spezialisierte CNC-Programme und fein abgestimmte Werkzeuggeometrien nicht reproduzierbar fertigbar.
Glas-Sonderteile für die Industrie mit Breitensprüngen über mehrere Zentimeter innerhalb eines einzigen Bauteils erfordern zudem eine individuelle Spannungsanalyse. Vor der eigentlichen Serienfertigung empfiehlt sich ein Prototyping-Schritt, bei dem verschiedene Bearbeitungsparameter erprobt werden. Glas-Prototypen als Sonderanfertigung erlauben es, kritische Übergangsbereiche zu validieren, bevor kostenintensive Serienwerkzeuge gefertigt werden.
Auch die Losgröße spielt eine Rolle: Bei Glasbauteilen in kleinen Stückzahlen mit komplexen Konturen lohnt sich der Aufwand einer vollständig automatisierten Linie oft nicht. Hier sind flexible Fertigungszellen gefragt, die schnell umgerüstet werden können und dennoch reproduzierbare Qualität liefern.
Wie lässt sich die Qualität bei variierenden Glasbreiten in der Serienfertigung sichern?
Qualität bei variierenden Glasbreiten in der Serienfertigung wird durch eine 100-prozentige Maßkontrolle, automatisierte Prüfsysteme und streng definierte Prozessparameter für jeden Bearbeitungsschritt gesichert. Entscheidend ist, dass Prüfmerkmale nicht nur an einfach zugänglichen Stellen, sondern gezielt an kritischen Engstellen und Übergangsbereichen erfasst werden.
Optische Messsysteme wie kamerabasierte Bildverarbeitungslösungen oder Lasermikrometer können Breiten und Kantenqualitäten inline, also während des laufenden Produktionsprozesses, erfassen. Weichen Messwerte von der Toleranz ab, greift die Steuerung automatisch korrigierend ein oder schleust das Bauteil zur Nachprüfung aus. Das verhindert, dass fehlerhafte Teile in nachgelagerte Prozessschritte gelangen.
Für maßgefertigte Glasbauteile mit komplexen Breitenverhältnissen ist eine lückenlose Dokumentation der Prozessparameter unverzichtbar. Jede Charge sollte rückverfolgbar sein, damit im Reklamationsfall schnell geklärt werden kann, ob ein Fertigungsproblem vorliegt oder ein Materialfehler die Ursache ist.
Darüber hinaus schützt eine sorgfältige Verpackung Präzisionsglasbauteile vor Transportschäden. Schmale Stege brechen unter ungleichmäßigem Druck leicht. Individuelle Schaumstoffeinlagen oder vakuumgeformte Trays, die exakt auf die Bauteilkontur abgestimmt sind, reduzieren dieses Risiko erheblich.
Wie MBM Techglas Glasbauteile mit stark unterschiedlichen Breiten umsetzt
MBM Techglas ist spezialisiert auf die Fertigung technischer Glasbauteile mit komplexen Geometrien, engen Toleranzen und variierenden Abmessungen. Das Unternehmen begleitet jedes Projekt von der ersten Idee bis zur Serienfertigung und bietet dabei folgende Leistungen:
- Individuelle CNC-Glasbearbeitung für filigrane Glasbauteile und Glas-Sondergeometrien mit Breiten bis in den Submillimeterbereich
- Glas-Prototypen als Sonderanfertigung zur Validierung kritischer Übergangsbereiche vor der Serienfertigung
- Vollautomatisierte Qualitätsprüfung mit 100-prozentiger Kontrolle von Maßgenauigkeit, Kantenqualität und Farbgenauigkeit
- Thermische und chemische Vorspannprozesse, abgestimmt auf die jeweilige Glasart und Bauteilgeometrie
- Flexible Serienfertigung sowohl in kleinen Stückzahlen als auch in hohen Volumina, wirtschaftlich und reproduzierbar
- Kommissionierung und Baugruppenmontage als Teil eines vollständigen Rundum-Sorglos-Service
Ob es sich um dünne Glasbauteile mit engen Stegen, technische Glasbauteile als Sonderanfertigung oder Glas-Sonderteile für die Industrie handelt: MBM Techglas entwickelt die passende Lösung. Nehmen Sie direkt Kontakt auf und schildern Sie Ihre Anforderungen. Die Spezialisten von MBM Techglas beraten Sie konkret und lösungsorientiert, damit Ihr Projekt vom Prototyp bis zur Serie reibungslos gelingt. Jetzt Anfrage stellen.