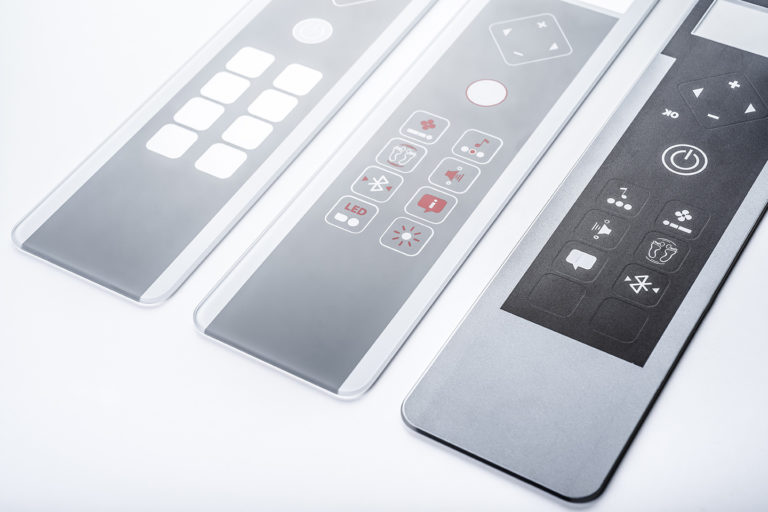
Filigrane Glasbauteile mit seitlich herausragenden Funktionsbereichen lassen sich konstruieren, indem man Geometrie, Materialwahl und Fertigungsverfahren sorgfältig aufeinander abstimmt. Entscheidend ist, dass Auskragungen nicht als nachträgliche Ergänzung, sondern von Anfang an als integraler Bestandteil der Bauteilgeometrie geplant werden. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Konstruktion, Materialauswahl, Fertigung und Veredelung solcher Glaskomponenten.
Welche Konstruktionsprinzipien gelten für Glas mit seitlichen Auskragungen?
Bei Glas mit seitlichen Auskragungen gilt das Grundprinzip: Jede Querschnittsverengung ist eine potenzielle Bruchstelle. Schmale Glasbauteile mit seitlich herausragenden Funktionsbereichen müssen so konstruiert werden, dass Spannungsspitzen an den Übergängen zwischen Hauptkörper und Auskragung minimiert werden. Innenradien statt scharfer Ecken sind dabei keine Designfrage, sondern eine strukturelle Notwendigkeit.
Konkret bedeutet das: Je länger und dünner ein Glasstreifen ist und je weiter eine seitliche Auskragung herausragt, desto größer ist der Hebelarm, der auf den Übergangsbereich wirkt. Für lange dünne Glasbauteile empfiehlt sich daher eine symmetrische Anordnung der Funktionsbereiche, um einseitige Biegebelastungen zu vermeiden. Wo Asymmetrie konstruktiv vorgegeben ist, muss die Wandstärke im Übergangsbereich entsprechend angepasst werden.
Weitere bewährte Konstruktionsprinzipien für filigrane Glasbauteile umfassen:
- Großzügige Innenradien an allen Übergängen zwischen Hauptkörper und Auskragung
- Gleichmäßige Wandstärken entlang der Auskragung, um lokale Spannungskonzentrationen zu vermeiden
- Vermeidung spitzer Winkel, da diese beim Schneiden und Bearbeiten besonders bruchgefährdet sind
- Frühzeitige Abstimmung mit der Fertigung, damit konstruktive Anforderungen mit den Möglichkeiten der CNC-Bearbeitung übereinstimmen
Für die Glasstreifen-Stabilität spielt auch die Einspannbedingung eine wichtige Rolle. Wird das Bauteil nur punktuell gehalten, entstehen andere Spannungsverläufe als bei flächiger Auflage. Diese Randbedingungen sollten bereits in der Konstruktionsphase definiert sein.
Welche Glasarten eignen sich für filigrane Bauteile mit komplexer Geometrie?
Für filigrane Glasbauteile mit komplexer Geometrie eignen sich vor allem Einscheibensicherheitsglas (ESG), Borosilikatglas und chemisch vorgespanntes Glas. Diese Materialien verbinden mechanische Belastbarkeit mit der Bearbeitbarkeit, die für schmale Stege und seitliche Auskragungen erforderlich ist. Die Wahl hängt von der Anwendung, der geforderten Mindestdicke und den thermischen Anforderungen ab.
Im Detail bietet jede Glasart spezifische Vorteile für Glas mit komplexen Geometrien:
Einscheibensicherheitsglas (ESG)
ESG ist thermisch vorgespannt und daher deutlich bruchfester als normales Floatglas. Wichtig zu beachten: ESG muss vor dem Vorspannen vollständig bearbeitet werden, da nachträgliches Schneiden oder Bohren nicht möglich ist. Für Bauteile mit seitlichen Auskragungen bedeutet das, dass alle Konturen, Bohrungen und Ausschnitte vor dem Härteprozess eingebracht werden müssen.
Borosilikatglas
Borosilikatglas überzeugt durch seine hohe Temperaturwechselbeständigkeit und chemische Resistenz. Es lässt sich sehr präzise bearbeiten und eignet sich gut für schmale Glasbauteile in anspruchsvollen Umgebungen. Die geringere Wärmeausdehnung macht es besonders interessant, wenn das Bauteil thermischen Wechselbelastungen ausgesetzt ist.
Chemisch vorgespanntes Glas
Chemisch vorgespanntes Glas erzielt durch Ionenaustausch eine extrem hohe Oberflächenfestigkeit bei minimaler Glasdicke, was es ideal für sehr dünne Glasstreifen macht. Im Gegensatz zu ESG kann es nach der Vorspannung noch bearbeitet werden, was konstruktiv mehr Flexibilität ermöglicht. Biegezugfestigkeiten von bis zu 200 N/mm² machen es zur bevorzugten Wahl für Hochleistungsanwendungen in Elektronik und Medizintechnik.
Für eine fundierte Materialentscheidung lohnt sich ein Blick in das Glaslexikon von MBM Techglas, das wichtige Begriffe und Eigenschaften technischer Gläser erläutert.
Wie werden seitliche Funktionsbereiche in der Fertigung präzise herausgearbeitet?
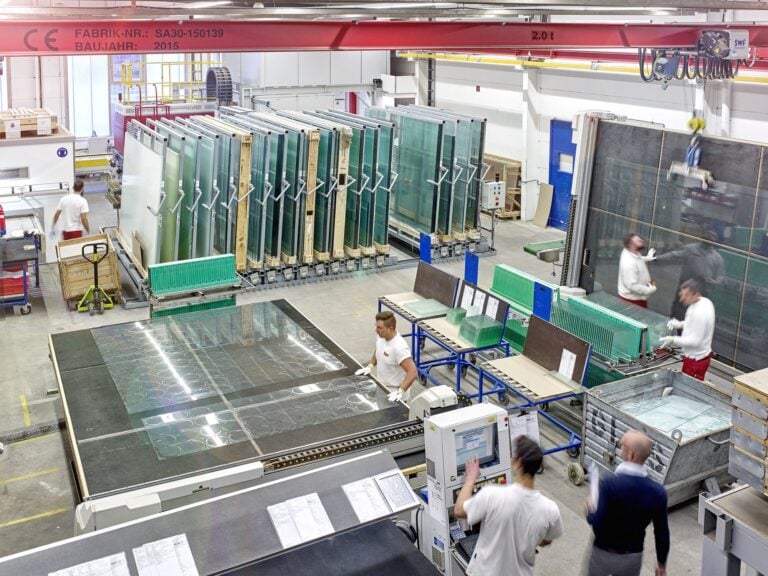
Seitliche Funktionsbereiche bei filigranen Glasbauteilen werden durch CNC-gesteuerte Bearbeitungsverfahren herausgearbeitet, insbesondere durch Wasserstrahlschneiden und mehrachsige CNC-Fräsbearbeitung. Diese Verfahren ermöglichen es, auch komplexe Konturen mit engen Toleranzen reproduzierbar zu fertigen, ohne thermische Spannungen in das Material einzubringen.
Beim Wasserstrahlschneiden wird das Glas durch einen hochdruckbeaufschlagten Wasserstrahl mit Schleifmittelzusatz konturgeschnitten. Das Verfahren erzeugt keine Wärmeeinflusszone und eignet sich daher gut für empfindliche Glasarten. Für Glasstreifen nach Maß mit seitlichen Auskragungen erlaubt es eine hohe Formfreiheit.
Drei- und fünfachsige CNC-Maschinen erweitern die Bearbeitungsmöglichkeiten erheblich: Gebogene Konturen, Hinterschnitte und komplexe dreidimensionale Formen lassen sich so realisieren, die mit zweidimensionalen Verfahren nicht erreichbar wären. Gerade Kanten werden mit Zehntelmillimeter-Präzision beidseitig bearbeitet, was für die Glasstreifen-Stabilität im Einsatz entscheidend ist.
Kontinuierliche Zwischenwäschen während der Bearbeitung ermöglichen permanente Qualitätskontrollen, sodass Maßabweichungen frühzeitig erkannt und korrigiert werden. Für die Produktion und Verarbeitung technischer Gläser ist dieser lückenlose Qualitätspfad besonders bei kleinen Stückzahlen mit hohen Anforderungen unverzichtbar.
Welche Bruchrisiken bestehen bei Glasbauteilen mit Auskragungen und wie lassen sie sich minimieren?
Die größten Bruchrisiken bei Glasbauteilen mit seitlichen Auskragungen entstehen an Kerbstellen, spitzen Winkeln und durch Biegebelastungen im Übergangsbereich. Mikrorisse an bearbeiteten Kanten sind häufig der Ausgangspunkt für Brüche unter Last, weshalb die Kantenqualität direkt die Bauteilsicherheit beeinflusst. Durch gezielte konstruktive und fertigungstechnische Maßnahmen lassen sich diese Risiken deutlich reduzieren.
Die wichtigsten Risikofaktoren und ihre Gegenmaßnahmen im Überblick:
- Mikrorisse an Schnittkanten: Entstehen beim Trennen des Glases und werden durch anschließendes Schleifen und Polieren der Kanten beseitigt. Polierte Kanten erhöhen die Kantenfestigkeit erheblich.
- Spannungskonzentrationen an Ecken: Werden durch großzügige Innenradien in der Konstruktion vermieden. Ein Radius von mindestens dem Zweifachen der Glasdicke gilt als Richtwert.
- Biegebelastung durch Eigengewicht: Lange dünne Glasbauteile neigen zur Durchbiegung. Die Glasstreifen-Durchbiegung muss bereits in der Konstruktionsphase berechnet und durch geeignete Lagerung oder erhöhte Materialdicke kompensiert werden.
- Thermische Spannungen: Ungleichmäßige Temperaturverteilung, etwa durch einseitige Erwärmung, kann zu Spannungsrissen führen. Thermisch vorgespannte Glasarten bieten hier deutlich höhere Reserven.
- Ungeeignete Befestigung: Die Glasstreifen-Befestigung darf keine punktuellen Zwangskräfte erzeugen. Elastische Lagerungen und Ausgleichselemente sind bei filigranen Bauteilen Standard.
Grundsätzlich gilt: Je früher potenzielle Bruchrisiken in der Konstruktionsphase identifiziert werden, desto kostengünstiger lassen sie sich beheben.
Wann ist Prototyping bei filigranen Glasbauteilen sinnvoll?
Prototyping ist bei filigranen Glasbauteilen mit seitlichen Auskragungen immer dann sinnvoll, wenn die Geometrie neue konstruktive Grenzen auslotet, mehrere Materialien oder Veredelungen miteinander kombiniert werden oder das Bauteil hohen mechanischen, thermischen oder optischen Anforderungen genügen muss. Ein Prototyp deckt Schwachstellen auf, bevor in teure Serienwerkzeuge investiert wird.
Konkret empfiehlt sich eine Prototypenphase in folgenden Situationen:
- Wenn Glas schmale Stege enthält, deren Mindestbreite an der Grenze des fertigungstechnisch Machbaren liegt
- Wenn das Bauteil in eine Baugruppe integriert wird und Passgenauigkeit mit anderen Komponenten sichergestellt werden muss
- Wenn Veredelungsverfahren wie Siebdruck oder Beschichtungen im Bereich der Auskragungen eingesetzt werden sollen
- Wenn das Bauteil sicherheitsrelevante Funktionen übernimmt und vor der Serienfreigabe geprüft werden muss
Der Prototyp dient dabei nicht nur als geometrischer Nachweis, sondern auch als Grundlage für die Optimierung der Fertigungsparameter. Erkenntnisse aus der Prototypenphase fließen direkt in die Serienfertigung ein und reduzieren Ausschuss sowie Nacharbeitsaufwand. Für komplexe Projekte ist der Weg von der Konzeptphase über das Prototyping bis zur Serie der sicherste Weg zu einem stabilen, qualitativ hochwertigen Produkt.
Welche Veredelungsverfahren sind mit seitlichen Funktionsbereichen kompatibel?
Die meisten Veredelungsverfahren sind grundsätzlich mit seitlichen Funktionsbereichen kompatibel, solange sie vor dem abschließenden Härteprozess oder in einem Verfahrensschritt durchgeführt werden, der die Geometrie nicht verändert. Keramischer Siebdruck, Beschichtungen und mechanische Oberflächenbearbeitung lassen sich auch bei Glas mit komplexen Geometrien zuverlässig einsetzen, wenn die Prozessreihenfolge stimmt.
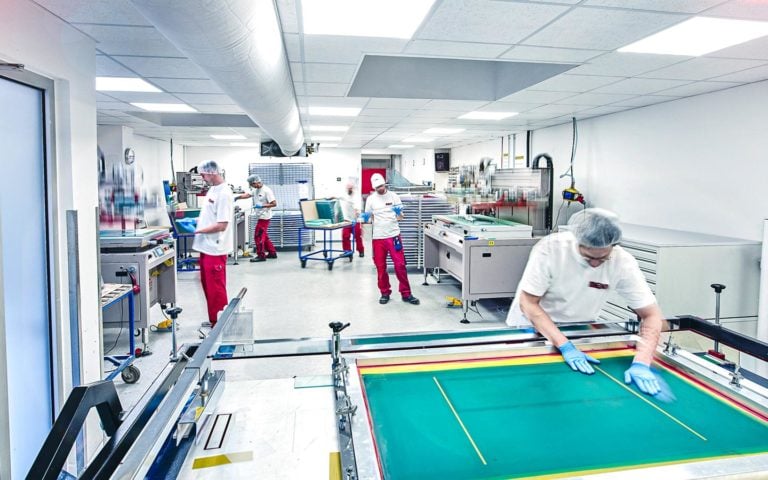
Beim keramischen Siebdruck werden Farben vor dem thermischen Vorspannen aufgebracht und brennen beim Härteprozess dauerhaft in die Oberfläche ein. Da der Druck vor dem Vorspannen erfolgt, können auch Bereiche nahe der Auskragungen bedruckt werden, ohne die Geometrie zu beeinträchtigen. Mehrfarbige und komplexe Druckmuster sind möglich, solange die Druckfläche zugänglich ist.
Entspiegelungsschichten und Beschichtungen werden in der Regel auf die Glasfläche aufgetragen und sind geometrieunabhängig, solange die Auskragungen das Handling im Beschichtungsprozess nicht erschweren. Hier ist enge Abstimmung zwischen Konstruktion und Beschichtungsverfahren wichtig.
Die mechanische Oberflächenbearbeitung, also Schleifen, Polieren und Mattieren, ist ebenfalls mit seitlichen Funktionsbereichen vereinbar. Patentierte Versiegelungsverfahren für bearbeitete Flächen schützen dabei auch exponierte Kanten im Bereich der Auskragungen vor Feuchtigkeit und mechanischem Angriff.
Weniger geeignet für Bauteile mit ausgeprägten Auskragungen sind Verfahren, bei denen das Glas flächig aufgelegt oder in Formen gepresst wird, da die seitlichen Überstände dabei beschädigt werden können. Hier lohnt sich eine frühzeitige Beratung und Serviceanfrage, um die Verfahrensreihenfolge optimal zu planen.
Wie MBM Techglas filigrane Glasbauteile mit seitlichen Auskragungen umsetzt
MBM Techglas ist auf die Entwicklung und Fertigung technischer Gläser mit anspruchsvollen Geometrien spezialisiert und begleitet Projekte von der ersten Konstruktionsidee bis zur Serienfertigung. Für filigrane Glasbauteile mit seitlich herausragenden Funktionsbereichen bietet MBM Techglas folgende Leistungen aus einer Hand:
- Konstruktive Beratung bereits in der Konzeptphase, um Bruchrisiken frühzeitig zu eliminieren und die Geometrie fertigungsgerecht zu gestalten
- CNC-gesteuerte Bearbeitung auf drei- und fünfachsigen Maschinen für präzise Konturen, enge Toleranzen und reproduzierbare Ergebnisse auch bei kleinen Stückzahlen
- Prototyping und Musterfertigung vor dem Serienstart, um Passgenauigkeit, Festigkeit und Veredelungsqualität zu verifizieren
- Veredelung durch keramischen Siebdruck, Beschichtungen und mechanische Oberflächenbearbeitung, abgestimmt auf die jeweilige Bauteilgeometrie
- 100-Prozent-Qualitätsprüfung aller gefertigten Teile auf Maßhaltigkeit, Kantenqualität und Ausführungsqualität
- Kommissionierung und Baugruppenmontage als Teil eines vollständigen Rundum-Services
Haben Sie ein Projekt mit schmalen Glasstreifen, langen dünnen Glasbauteilen oder Glas mit komplexen Geometrien? Nehmen Sie jetzt Kontakt mit MBM Techglas auf und erhalten Sie eine konkrete, auf Ihre Anforderungen zugeschnittene Beratung.