Kantenbruch bei technisch bearbeiteten Glasbauteilen entsteht, wenn mechanische Spannungen an der Glaskante die lokale Zugfestigkeit des Materials überschreiten. Die häufigsten Ursachen liegen im Schneidprozess selbst, in ungünstigen Materialeigenschaften, in nachgelagerten Bearbeitungsschritten sowie in unsachgemäßer Handhabung. Die folgenden Abschnitte beleuchten jeden dieser Faktoren im Detail und zeigen, wie sich das Risiko in der Serienfertigung gezielt reduzieren lässt.
Wie entsteht Kantenbruch beim Glasschneiden und -trennen?
Kantenbruch beim Glasschneiden entsteht, wenn der Trennprozess unkontrollierte Mikrorisse an der Schnittkante erzeugt. Glas ist ein sprödes Material ohne plastische Verformungszone: Jede eingebrachte Kerbe oder jeder Riss wirkt als Spannungskonzentrator. Überschreitet die lokale Zugspannung die Bruchfestigkeit, propagiert der Riss schlagartig entlang der Kante.
Beim konventionellen Ritz-Brech-Verfahren wird zunächst mit einem Diamant- oder Hartmetallrad eine definierte Ritzlinie erzeugt. Ist der Anpressdruck zu hoch oder der Schneidkopf abgenutzt, entstehen laterale Risse neben der Hauptritzlinie. Beim anschließenden Brechen können diese Lateralrisse unkontrolliert ausbrechen und Kantensplitter oder Ausbrüche verursachen. Ähnliche Effekte treten beim Wasserstrahlschneiden auf, wenn der Strahlwinkel oder der Abstand zur Düse nicht exakt auf die Glasdicke abgestimmt ist.
Besonders kritisch sind Ausschnitte in Glas und Innengeometrien: An Ecken und engen Radien sammeln sich Spannungen, weil die Schnittkante hier mehrfach belastet wird. Ein zu kleiner Innenradius am Glas-Ausschnitt verstärkt diesen Effekt erheblich. Als Faustregel gilt: Der Innenradius sollte mindestens der Glasdicke entsprechen, bei spröden Spezialglassorten sogar das Doppelte davon betragen.
Welche Rolle spielen Materialeigenschaften bei der Kantenbruchanfälligkeit?
Die Kantenbruchanfälligkeit hängt direkt von der Glassorte, der Glasdicke und dem Vorspannzustand ab. Dünne, unvorgespannte Gläser sind an der Kante besonders empfindlich gegenüber Stoßbelastung und Biegebeanspruchung, weil keine Druckvorspannung als Puffer wirkt. Bereits kleinste Oberflächenfehler an der Schnittkante können als Ausgangspunkt für Glasbruch dienen.
Glasdicke und mechanische Belastbarkeit
Die Glasdicke beeinflusst die mechanische Belastbarkeit unmittelbar: Eine dünnere Scheibe biegt sich unter gleicher Last stärker durch und erzeugt höhere Biegezugspannungen an der Kante. Gleichzeitig ist der absolute Querschnitt kleiner, der die Last aufnehmen kann. Wer die Glasdicke auswählt, sollte daher immer die zu erwartende mechanische Belastung des Glases als primäres Kriterium heranziehen und ausreichend Sicherheitsreserven einplanen.
Vorspannzustand und Bruchverhalten
Thermisch vorgespanntes Einscheibensicherheitsglas (ESG) besitzt an der Oberfläche eine Druckspannungsschicht, die Zugspannungen von außen zunächst kompensiert. An der Kante jedoch ist diese Schutzwirkung geringer ausgeprägt als an der Fläche, weshalb Kantenbeschädigungen auch bei ESG zum Spontanbruch führen können. Chemisch vorgespannte Gläser erzielen durch Ionenaustausch eine Biegezugfestigkeit von bis zu 200 N/mm², was die Kantenempfindlichkeit im Vergleich zu unbehandeltem Floatglas deutlich reduziert. Dennoch gilt: Auch vorgespannte Gläser sind nicht immun gegen Kantenbeschädigung, wenn die Kante mechanisch beschädigt wird. Einen Überblick über Glastypen und ihre Eigenschaften bietet ein strukturiertes Glaslexikon.
Warum führen Bearbeitungsschritte nach dem Schnitt zu Kantenbruch?
Nachgelagerte Bearbeitungsschritte wie Schleifen, Bohren und Kantenbearbeitung sind häufige Auslöser für Kantenbruch, weil sie neue Mikrorisse einbringen oder bestehende Risse aus dem Schneidprozess weiter öffnen. Besonders kritisch sind dabei Bohrungen in Glas und die Einhaltung des richtigen Randabstands zur Glaskante.
Beim Bohren entstehen durch den rotierenden Diamantkern zyklische punktuelle Belastungen am Bohrungsrand. Wird der Vorschub zu schnell gewählt oder fehlt eine ausreichende Wasserkühlung, steigen Temperatur und Schlagbelastung an der Bohrungswand. Die Folge sind Ausbrüche am Bohrungsein- und -austritt sowie Glasbruch an Bohrungen. Als konstruktive Grundregel sollte der Mindestabstand einer Bohrung zur Glaskante mindestens dem zweifachen Bohrungsdurchmesser entsprechen, um Spannungsüberlagerungen zu vermeiden.
Beim Schleifen und Kantenfasen gilt: Zu hoher Anpressdruck oder ein zu grober Schleifstein reißt Material aus der Kante heraus, anstatt es gleichmäßig abzutragen. Eine mehrstufige Bearbeitung von grob nach fein reduziert die Tiefe der verbleibenden Mikrorisse deutlich und verbessert die Schlagfestigkeit des Glases an der Kante nachweislich. Kontinuierliche Zwischenwäschen nach jedem Bearbeitungsschritt erlauben außerdem eine lückenlose Qualitätskontrolle, bevor die nächste Stufe beginnt.
Wie beeinflussen Handhabung und Transport das Kantenbruchrisiko?
Unsachgemäße Handhabung und Transport sind eine unterschätzte Ursache für Kantenbruch, weil selbst ein korrekt bearbeitetes Glasbauteil durch kurze Stoßbelastungen oder Kantenkontakt irreparabel beschädigt werden kann. Glaskanten sind die verwundbarste Stelle eines Bauteils, da dort weder eine schützende Druckspannungsschicht noch eine Fase die Energie eines Aufpralls verteilt.
Folgende Risikofaktoren bei der Handhabung sind besonders relevant:
- Stoßbelastung durch Ablegen auf harten Unterlagen: Selbst kurze, impulsartige Kontakte können Mikrorisse an der Kante auslösen, die erst später unter Betriebslast zum Bruch führen.
- Kantenkontakt zwischen Scheiben: Werden Glasscheiben ohne Trennmaterial gestapelt, schlagen die Kanten gegeneinander und erzeugen Ausbrüche.
- Ungleichmäßige Auflage: Eine Scheibe, die nur an zwei Punkten aufliegt, wird bei Punktbelastung oder durch ihr Eigengewicht gebogen. Die entstehende Biegebeanspruchung konzentriert sich an den Auflagepunkten und an den Kanten.
- Fehlende Kantenpolsterung beim Transport: Vibrationen beim Transport übertragen sich direkt auf die Kante, wenn keine weichen Zwischenlagen verwendet werden.
Eine durchdachte Verpackung mit Schaumstoffprofilen an allen Kanten und geeigneten Trennlagen zwischen den Scheiben reduziert das Kantenbruchrisiko im Transport erheblich. Bei besonders empfindlichen Bauteilen empfiehlt sich eine individuelle Transportverpackung, die auf die Geometrie des Glasteils abgestimmt ist.
Welche Maßnahmen reduzieren Kantenbruch in der Serienfertigung?
In der Serienfertigung lässt sich Kantenbruch durch eine Kombination aus konstruktiven Maßnahmen, prozessseitiger Kontrolle und konsequenter Qualitätssicherung auf ein Minimum reduzieren. Entscheidend ist, dass bereits in der Konstruktionsphase auf fertigungsgerechte Konstruktion geachtet wird, bevor die ersten Prototypen entstehen.
Die wichtigsten Maßnahmen im Überblick:
- Konstruktionsrichtlinien für Glasbauteile einhalten: Ausreichende Innenradien an Ausschnitten, korrekte Mindestabstände für Bohrungen zur Kante und eine auf die Belastung abgestimmte Glasdicke sind die Grundlage jeder stabilen Glasgeometrie.
- Kantenbearbeitung standardisieren: Eine definierte Fase oder Rundung an allen Schnittkanten reduziert die Kerbwirkung und verbessert die Widerstandsfähigkeit gegen mechanische Belastung deutlich.
- Prozessparameter überwachen: Schneidgeschwindigkeit, Anpressdruck und Kühlmittelzufuhr müssen für jede Glassorte und Glasdicke separat eingestellt und dokumentiert werden.
- 100-Prozent-Kontrolle nach der Bearbeitung: Jedes Bauteil sollte auf Maßgenauigkeit, Kantenqualität und sichtbare Mikrorisse geprüft werden, bevor es in den nächsten Prozessschritt geht.
- Prototypenentwicklung vor der Serienfertigung: Ein Prototyp deckt konstruktive Schwachstellen auf, bevor teure Serienwerkzeuge gefertigt werden.
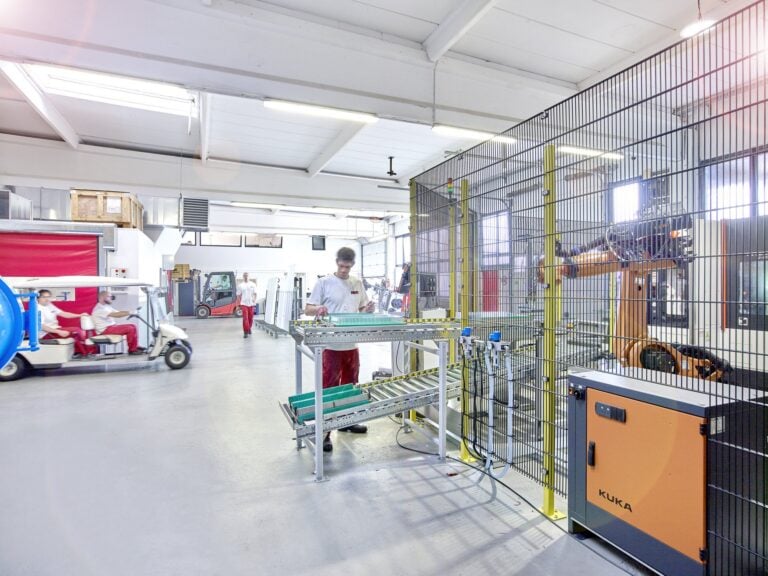
Eine vollautomatisierte Glasproduktion mit definierten Zwischenwäschen und kontinuierlicher Prozesskontrolle ist dabei ein entscheidender Vorteil gegenüber manuell gesteuerten Prozessen, weil sie Parameterschwankungen minimiert und reproduzierbare Ergebnisse auch bei großen Stückzahlen sicherstellt.
Wie MBM Techglas Kantenbruch in der Praxis verhindert
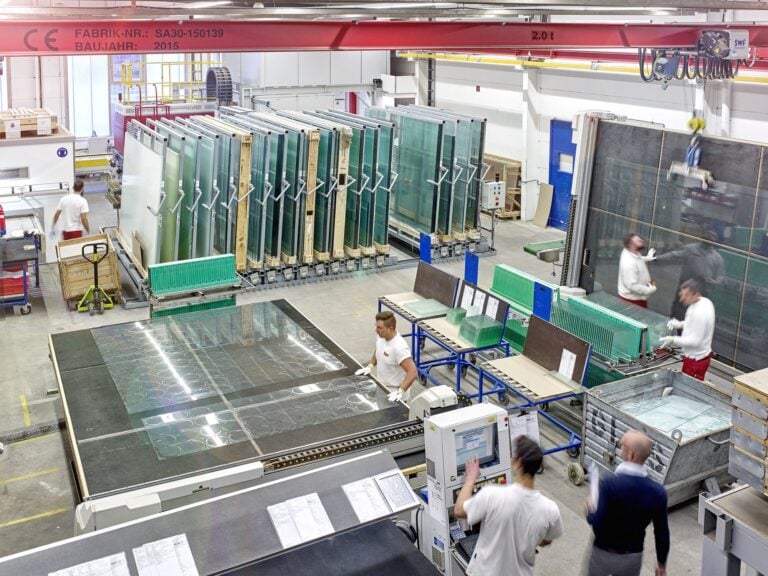
MBM Techglas begleitet Kunden aus Industrie, Maschinenbau, Medizintechnik und Elektronik von der ersten Konstruktionsidee bis zur laufenden Serienfertigung, um Kantenbruch systematisch zu vermeiden. Das Unternehmen verbindet mehr als 35 Jahre Erfahrung in der technischen Glasbearbeitung mit vollautomatisierten Prozessen und selbst entwickelten Produktionsanlagen, die auf die spezifischen Anforderungen kleiner und komplexer Glasteile ausgelegt sind.
Konkret unterstützt MBM Techglas bei folgenden Themen:
- Konstruktionsberatung: Prüfung technischer Zeichnungen auf Kantenbruchrisiken, Empfehlungen zu Innenradien, Bohrungsabständen und geeigneter Glasdicke
- Materialauswahl: Beratung zu Floatglas, ESG, Borosilikatglas und chemisch vorgespanntem Glas in Abhängigkeit von der mechanischen Belastungssituation
- CNC-gesteuerte Glasbearbeitung: Präzise Kantenbearbeitung in Zehntelmillimeter-Präzision auf mehrstufigen Anlagen mit kontinuierlicher Zwischenwäsche
- Prototyping und Serienfertigung: Wirtschaftliche Fertigung sowohl kleiner als auch großer Stückzahlen mit 100-Prozent-Qualitätskontrolle
- Verpackung und Kommissionierung: Kantenschonende Verpackung und professionelle Baugruppenmontage als Teil des Gesamtservices
Haben Sie ein Projekt, bei dem Kantenbruch ein kritisches Thema ist? Sprechen Sie mit unseren Spezialisten und erhalten Sie eine konkrete, auf Ihr Bauteil zugeschnittene Empfehlung.