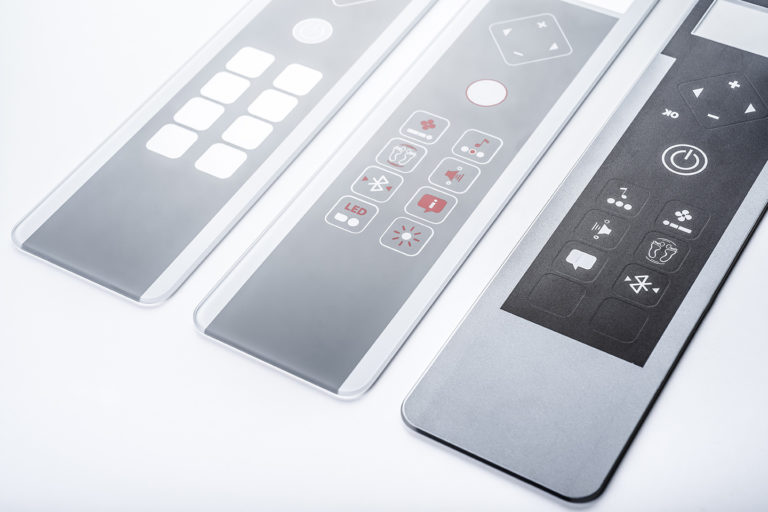
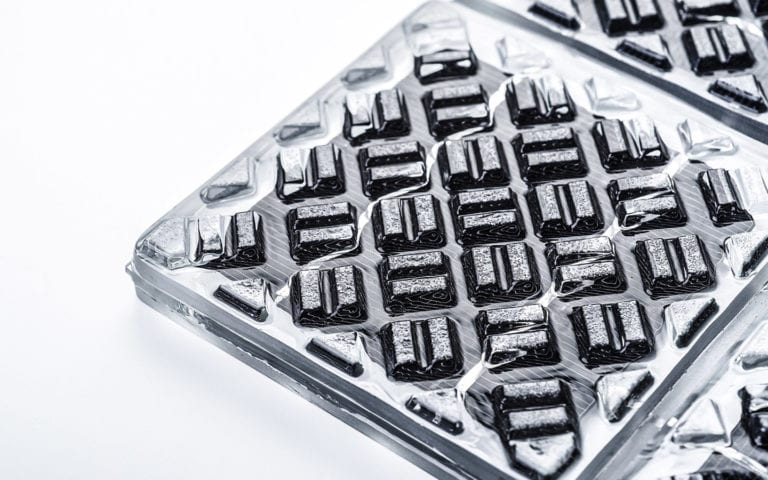
Die Fertigungskosten filigraner Glasbauteile werden vor allem durch vier Faktoren bestimmt: Materialwahl, Bauteilgeometrie, Stückzahl und Veredelungstiefe. Je komplexer die Geometrie und je anspruchsvoller das Material, desto höher der Bearbeitungsaufwand und damit auch die Kosten pro Einheit. Die folgenden Abschnitte beleuchten die wichtigsten Kostentreiber im Detail und zeigen, wo sich gezieltes Planen wirklich auszahlt.
Welche Rolle spielt die Materialwahl bei den Fertigungskosten?
Die Materialwahl ist einer der stärksten Kostenhebel bei der Herstellung filigraner Glasbauteile. Standardgläser wie Floatglas sind deutlich günstiger in der Beschaffung als Spezialmaterialien wie Borosilikatglas oder chemisch vorgespanntes Glas, doch der Rohstoffpreis ist nur ein Teil der Rechnung. Entscheidend ist, wie aufwendig sich das jeweilige Material bearbeiten lässt.
Borosilikatglas etwa bietet hervorragende Temperaturwechselbeständigkeit und chemische Resistenz, erfordert aber spezialisierte Werkzeuge und angepasste Prozessparameter beim Schneiden, Schleifen und Bohren. Ähnliches gilt für chemisch vorgespannte Gläser: Ihre extrem harte Oberfläche macht sie ideal für Touchanwendungen und Hochleistungskomponenten, erhöht aber den Werkzeugverschleiß und die Bearbeitungszeit erheblich.
Wer aus einem Sortiment von mehreren hundert Glassorten wählen kann, sollte frühzeitig abwägen, ob ein Hochleistungsmaterial für die jeweilige Anwendung tatsächlich notwendig ist oder ob ein günstigeres Material mit geeigneter Veredelung denselben Zweck erfüllt. Schon in der Konstruktionsphase lassen sich durch eine bewusste Materialentscheidung erhebliche Kosten einsparen. Ein Blick ins Glaslexikon kann dabei helfen, die Eigenschaften verschiedener Glastypen besser einzuordnen.
Wie beeinflusst die Bauteilgeometrie den Fertigungsaufwand?
Komplexe Bauteilgeometrien sind der häufigste Grund für steigende Fertigungskosten bei Präzisionsglasbauteilen. Gerade Kanten und rechteckige Zuschnitte lassen sich effizient auf CNC-Anlagen bearbeiten, während gebogene Konturen, Freiformflächen oder enge Toleranzen den Einsatz mehrachsiger Maschinen erfordern und damit Zeit und Ressourcen deutlich erhöhen.
Für komplexe Formen, gebogene Gläser und Glasrohre werden Drei- oder Fünf-Achs-CNC-Maschinen eingesetzt. Jede zusätzliche Achse bedeutet mehr Rüstaufwand, präzisere Programmierung und längere Bearbeitungszeiten. Besonders bei dünnen Glasbauteilen kommt hinzu, dass das Material während der Bearbeitung mechanisch sehr empfindlich ist: Bruchrisiken erhöhen den Ausschuss und damit die Stückkosten.
Folgende geometrische Merkmale treiben den Fertigungsaufwand besonders in die Höhe:
- Gebogene oder freigeformte Konturen statt gerader Kanten
- Bohrungen und Ausschnitte mit sehr engen Lagetoleranzen
- Sehr geringe Glasdicken unter einem Millimeter
- Kombinationen aus mehreren Bearbeitungsschritten an einem Bauteil
- Asymmetrische Formen, die eine individuelle Fixierung erfordern
Eine frühe Abstimmung zwischen Konstruktion und Fertigung, idealerweise schon beim Prototyping, hilft, unnötige geometrische Komplexität zu vermeiden, ohne die Funktion des Bauteils zu beeinträchtigen.
Ab welcher Stückzahl lohnt sich eine vollautomatisierte Produktion?
Eine vollautomatisierte Produktion lohnt sich in der Regel ab mittleren Stückzahlen, da die Rüst- und Programmierkosten auf mehr Einheiten verteilt werden. Allerdings sind moderne Fertigungsanlagen zunehmend auch für kleine Stückzahlen wirtschaftlich ausgelegt: Entscheidend ist, wie flexibel die Automatisierung auf Variantenvielfalt reagieren kann.
Traditionell galten hohe Stückzahlen als Voraussetzung für automatisierte Prozesse. Heute ermöglichen automatisierte Werkzeugwechsel, CNC-gesteuerte Bearbeitungszentren und optimierte Rüstkonzepte eine wirtschaftliche Fertigung auch bei kleinen Losgrößen. Der Schlüssel liegt in der Anlagenflexibilität: Wer täglich verschiedene Materialstärken und Geometrien bearbeitet, muss Umrüstzeiten minimieren.
Als Faustregel gilt: Je höher die Einmalkosten für Werkzeuge, Programme und Vorrichtungen, desto mehr Stück braucht es, um diese zu amortisieren. Für technische Glasfertigung mit hohem Automatisierungsgrad kann die wirtschaftliche Untergrenze je nach Bauteilkomplexität bereits bei wenigen Dutzend Stück liegen oder erst bei mehreren Hundert.
Welche Veredelungsverfahren treiben die Kosten in die Höhe?
Veredelungsverfahren wie keramischer Siebdruck, Entspiegelung, chemisches Vorspannen oder Verbundglasherstellung erhöhen die Fertigungskosten filigraner Glasbauteile erheblich. Der Kostenzuwachs entsteht durch zusätzliche Prozessschritte, spezialisierte Anlagen, längere Durchlaufzeiten und erhöhte Qualitätsanforderungen.
Thermische und chemische Behandlungen
Thermisches Vorspannen zu Einscheibensicherheitsglas (ESG) oder chemisches Vorspannen erfordert kontrollierte Ofenprozesse und anschließende Qualitätsprüfungen. Chemisch vorgespannte Gläser durchlaufen ein mehrstündiges Ionenaustauschbad bei rund 400 Grad Celsius, ein energieintensiver Prozess, der sich in den Stückkosten niederschlägt, aber für Anwendungen in der Medizintechnik oder Elektronik oft unverzichtbar ist.
Druckverfahren und Oberflächenveredelung
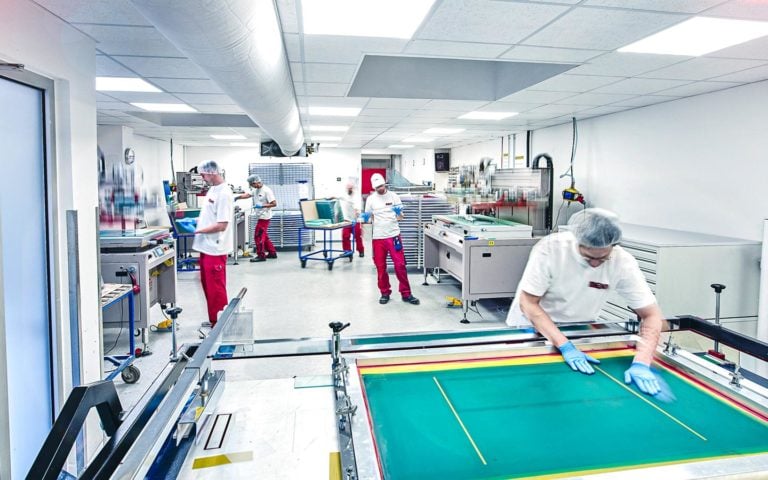
Keramischer Siebdruck mit mehrfarbigen Motiven, UV-härtende Digitaldrucksysteme oder mechanische Oberflächenbehandlungen sind weitere Kostentreiber. Jedes zusätzliche Veredelungsverfahren bringt eigene Rüstkosten, Materialkosten und Trocknungs- oder Aushärtezeiten mit sich. Besonders mehrlagige Druckverfahren oder patentierte Versiegelungen bearbeiteter Flächen erhöhen den Gesamtaufwand spürbar.
Grundsätzlich gilt: Nur die Veredelung wählen, die für die spezifische Anwendung wirklich notwendig ist. Eine Oberfläche, die im Endprodukt nicht sichtbar ist oder keine besonderen mechanischen Anforderungen erfüllen muss, braucht keine aufwendige Beschichtung.
Wie wirken sich Prototyping und Serienfertigung auf die Gesamtkosten aus?
Prototypen für Glas-Sonderanfertigungen kosten pro Stück deutlich mehr als Serienteile, weil Rüstkosten, Programmieraufwand und Qualitätsprüfungen auf eine sehr geringe Stückzahl umgelegt werden. In der Serienfertigung sinken die Kosten pro Einheit, weil diese Fixkosten auf viele Bauteile verteilt werden.
Der Übergang vom Prototyp zur Serie ist für Glasbauteile mit komplexen Konturen besonders kritisch. Änderungen an Geometrie oder Toleranz, die im Prototypenstadium noch günstig umzusetzen sind, können in der Serie teure Umrüstungen oder neue Werkzeuge erfordern. Deshalb lohnt es sich, bereits beim ersten Prototypen so nah wie möglich an den späteren Serienanforderungen zu bleiben.
Folgende Punkte sollten beim Übergang von der Glas-Prototypen-Sonderanfertigung zur Serienfertigung beachtet werden:
- Toleranzen und Maßangaben frühzeitig festlegen und dokumentieren
- Materialwahl und Veredelungsverfahren bereits im Prototyp seriennah wählen
- Prüfverfahren und Qualitätsmerkmale vor der Serienfertigung definieren
- Verpackungs- und Kommissionierungsanforderungen in die Kalkulation einbeziehen
Ein strukturiertes Prototyping spart langfristig erhebliche Kosten, weil Fehler früh erkannt und behoben werden, bevor sie in der Serie teuer werden.
Was sind typische Kostenfallen bei der Bestellung filigraner Glasbauteile?
Die häufigsten Kostenfallen bei filigranen Glasbauteilen entstehen durch unvollständige Spezifikationen, späte Änderungswünsche, unterschätzte Prüfaufwände und eine zu späte Einbindung der Fertigung in die Konstruktionsphase. Wer diese Fallstricke kennt, kann sie gezielt vermeiden.
Unklare oder fehlende Zeichnungen sind ein klassisches Problem: Wenn Toleranzen, Oberflächengüten oder Kantenbearbeitungen nicht eindeutig definiert sind, entstehen Rückfragen, Nacharbeit und im schlimmsten Fall Ausschuss. Jede Unklarheit kostet Zeit, und Zeit kostet Geld, besonders bei kleinen Stückzahlen.
Weitere typische Kostenfallen im Überblick:
- Nachträgliche Konstruktionsänderungen: Änderungen nach dem ersten Prototyp oder gar in der Serienfertigung sind unverhältnismäßig teuer.
- Überspezifizierte Toleranzen: Enger als nötig definierte Maßtoleranzen erhöhen den Ausschuss und den Prüfaufwand, ohne dass die Funktion davon profitiert.
- Falsche Mengenplanung: Wer zu wenige Teile bestellt, zahlt hohe Stückkosten; wer zu viele bestellt, bindet Kapital und riskiert Lagerkosten.
- Fehlende Prüfvorgaben: Ohne klare Prüfkriterien entstehen Diskussionen über Gut- und Schlechtteile, die den Lieferprozess verzögern.
- Verpackung und Logistik unterschätzt: Filigrane Glasbauteile brauchen oft aufwendige Sonderverpackungen, die in der Kalkulation häufig vergessen werden.
Die beste Gegenmaßnahme ist eine enge Zusammenarbeit zwischen Konstruktion und Fertigung von Beginn an, idealerweise mit einem festen Ansprechpartner, der beide Seiten kennt und das Projekt über den gesamten Projektverlauf begleitet. Wer Beratung und Service frühzeitig einbindet, vermeidet die meisten dieser Kostenfallen bereits in der Planungsphase.
Wie MBM Techglas bei der Fertigung filigraner Glasbauteile unterstützt
MBM Techglas ist seit mehr als 30 Jahren auf die Fertigung, Veredelung und Bearbeitung technischer Gläser spezialisiert, mit besonderem Fokus auf kleine, filigrane Bauteile mit komplexen Anforderungen. Das Unternehmen begleitet jedes Projekt von der Konzeptphase über das Prototyping bis zur wirtschaftlichen Serienfertigung, sowohl in kleinen als auch in großen Stückzahlen.
Was MBM Techglas konkret bietet:
- CNC-Glasbearbeitung auf modernen Drei- und Fünf-Achs-Anlagen für komplexe Geometrien, Sonderformen und Glas-Sondergeometrien
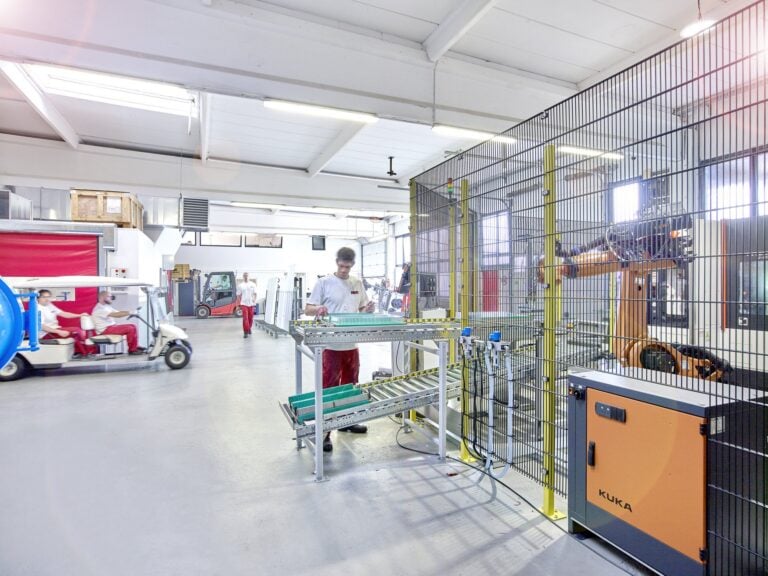
- Vollautomatisierte Produktion mit automatisierten Werkzeugwechseln für wirtschaftliche Fertigung auch bei kleinen Stückzahlen
- Breites Materialspektrum aus über 600 Glassorten, darunter Borosilikatglas, ESG, VSG, entspiegeltes Glas und chemisch vorgespannte Gläser
- Vielfältige Veredelungsverfahren wie keramischer Siebdruck, Digitaldruck, thermisches und chemisches Vorspannen sowie patentierte Oberflächenversiegelung
- 100-Prozent-Qualitätsprüfung aller gefertigten Teile auf Maßgenauigkeit, Ausführungsqualität und Farbgenauigkeit
- Persönliche Projektbegleitung durch einen festen Ansprechpartner, von der ersten Skizze bis zur Serienlieferung
- Kommissionierung und Baugruppenmontage als ergänzende Serviceleistungen für einen vollständigen Rundum-Service
Haben Sie ein Projekt mit filigranen Glasbauteilen, Glas-Sonderteilen für die Industrie oder Präzisionsglasbauteilen mit komplexen Konturen? Nehmen Sie direkt Kontakt auf und schildern Sie Ihre Anforderungen: MBM Techglas entwickelt gemeinsam mit Ihnen die passende Lösung.