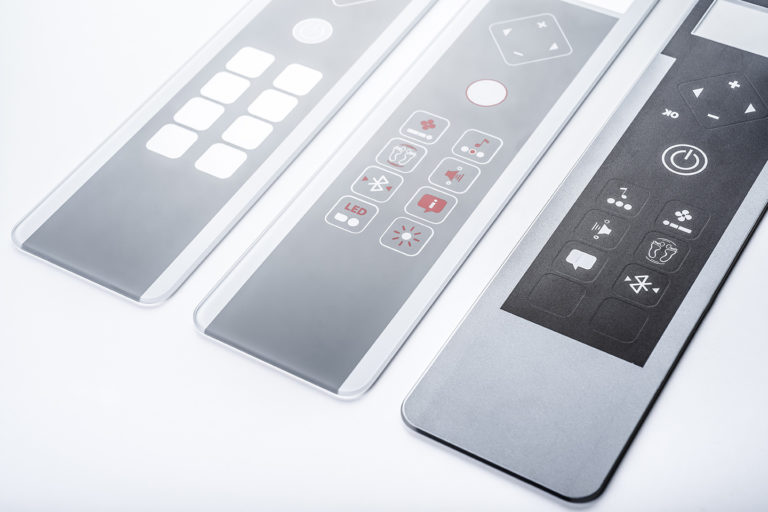
Das zulässige Länge-Breite-Verhältnis technischer Glasbauteile liegt in der Praxis häufig zwischen 3:1 und 5:1, wobei dieser Richtwert stark von Glasdicke, Material und Bearbeitungsverfahren abhängt. Sehr schlanke Formate mit einem Seitenverhältnis jenseits von 5:1 gelten als kritisch und erfordern eine sorgfältige Prüfung der mechanischen Stabilität. Die folgenden Abschnitte beleuchten die wichtigsten Einflussfaktoren und geben konkrete Orientierung für die Auslegung von Glasbauteilen mit anspruchsvollen Geometrien.
Welche Faktoren bestimmen das maximale Seitenverhältnis einer Glasscheibe?
Das maximale Seitenverhältnis einer Glasscheibe wird durch das Zusammenspiel aus Glasdicke, Materialart, Eigengewicht, Lagerung und den vorgesehenen Belastungen bestimmt. Kein einzelner Faktor entscheidet allein: Eine dünne Scheibe mit großem Seitenverhältnis unter dynamischer Belastung verhält sich grundlegend anders als dieselbe Geometrie in einer statischen, beidseitig gelagerten Einbausituation.
In der Praxis sind folgende Faktoren ausschlaggebend:
- Glasdicke: Je dicker die Scheibe, desto größer kann das Seitenverhältnis bei gleicher Bruchsicherheit ausfallen.
- Materialart: Thermisch oder chemisch vorgespanntes Glas toleriert ungünstigere Verhältnisse als Floatglas, da es eine deutlich höhere Biegezugfestigkeit aufweist.
- Lagerung und Einspannung: Eine zweiseitige Lagerung entlang der Längsseite reduziert die Biegebeanspruchung erheblich gegenüber einer einseitigen Auflage.
- Belastungsart: Statische Flächenlasten, Punktlasten oder Schwingungen wirken sich unterschiedlich stark auf schlanke Scheiben aus.
- Eigengewicht: Bei sehr langen und schmalen Bauteilen kann bereits das Eigengewicht zu unzulässiger Durchbiegung führen.
Technische Glasbauteile mit komplexen Geometrien müssen daher immer ganzheitlich betrachtet werden. Die Auslegung beginnt bei der Materialwahl und endet erst mit der Festlegung der Einbausituation.
Ab welchem Seitenverhältnis wird Glas bruchanfällig?
Glasscheiben werden ab einem Seitenverhältnis von etwa 3:1 zunehmend bruchanfällig, wenn keine konstruktiven Gegenmaßnahmen getroffen werden. Ab 5:1 ist in den meisten Anwendungsfällen ohne Materialverstärkung oder angepasste Lagerung mit erhöhtem Bruchrisiko zu rechnen. Diese Grenzwerte sind jedoch keine absoluten Kennzahlen, sondern Erfahrungswerte, die vom konkreten Anwendungsfall abhängen.
Die Bruchanfälligkeit entsteht primär durch Biegespannungen, die sich bei schlanken Formaten entlang der kurzen Achse konzentrieren. Glas ist ein spröder Werkstoff ohne plastische Verformungsreserve: Wird die Biegezugfestigkeit lokal überschritten, bricht die Scheibe ohne Vorwarnung. Besonders kritisch sind Stellen, an denen Kanten oder Bohrungen die Spannungsverteilung stören, da dort Kerbspannungen entstehen, die das lokale Bruchrisiko deutlich erhöhen.
Für filigrane Glasbauteile und Glas-Sondergeometrien empfiehlt sich deshalb eine frühzeitige Spannungsanalyse, idealerweise bereits in der Konstruktionsphase. Wer Glas-Sonderteile für die Industrie plant, sollte das Seitenverhältnis immer in Verbindung mit der vorgesehenen Einbausituation und den Lastannahmen bewerten.
Wie beeinflusst die Glasdicke die zulässigen Formatgrenzen?
Die Glasdicke ist der stärkste Einzelfaktor bei der Bestimmung zulässiger Formatgrenzen: Eine Verdopplung der Dicke erhöht die Biegesteifigkeit überproportional und erlaubt damit bei gleichem Seitenverhältnis eine deutlich größere absolute Länge. Umgekehrt sind dünne Glasbauteile mit wenigen Millimetern Stärke auf besonders ausgeglichene Seitenverhältnisse angewiesen.
Für die Praxis bedeutet das:
- Scheiben ab 6 mm Dicke vertragen in der Regel Seitenverhältnisse bis 4:1 ohne besondere Maßnahmen, sofern die Lagerung stimmt.
- Dünne Glasbauteile unter 3 mm sollten möglichst nahe an einem quadratischen Format bleiben oder durch Rahmen- und Klebetechniken zusätzlich stabilisiert werden.
- Borosilikatglas und chemisch vorgespannte Gläser erlauben aufgrund ihrer höheren Festigkeit bei gleicher Dicke größere Seitenverhältnisse als Standard-Floatglas.
Beim Bearbeiten dünner Glasbauteile kommt erschwerend hinzu, dass der Bearbeitungsprozess selbst Randspannungen einbringt. Feinschliff und saubere Kantenvorbereitung sind deshalb bei schlanken Formaten besonders wichtig, um Mikrorisse an den Kanten zu vermeiden, die später zum Ausgangspunkt für Brüche werden können.
Welche Bearbeitungsschritte setzen dem Seitenverhältnis praktische Grenzen?
Praktische Grenzen für das Seitenverhältnis entstehen nicht nur durch die Materialeigenschaften, sondern auch durch die Bearbeitungsschritte selbst: Zuschnitt, Kantenschliff, Bohren und Transport setzen schlanken Scheiben enge Grenzen, weil jeder dieser Schritte mechanische Kräfte in das Bauteil einleitet.
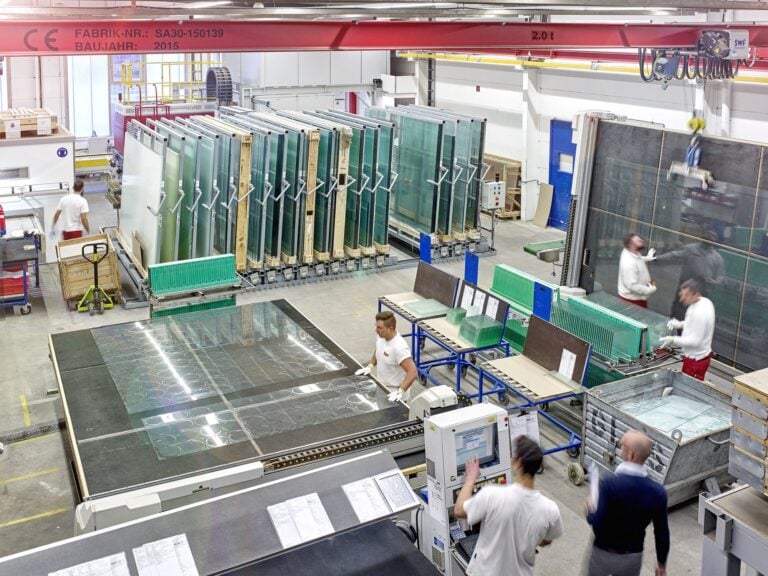
Beim CNC-Zuschnitt entstehen an den Schnittkanten Zugspannungen, die bei sehr schlanken Formaten zu Spontanbrüchen führen können, bevor die Scheibe überhaupt fertig bearbeitet ist. Hochmoderne CNC-Glasbearbeitung mit automatisierten Werkzeugwechseln und präzise gesteuerten Vorschubkräften minimiert dieses Risiko, eliminiert es aber nicht vollständig.
Der Kantenschliff ist bei Präzisionsglasbauteilen unverzichtbar, weil unscharfe oder gerissene Kanten die Festigkeit drastisch reduzieren. Bei sehr schlanken Scheiben muss die Scheibe während des Schleifvorgangs besonders sorgfältig gelagert werden, damit keine Biegespannungen durch die Bearbeitungskräfte entstehen.
Bohrungen nahe an den Längsseiten oder in der Nähe der Ecken erhöhen das Bruchrisiko bei schlanken Formaten erheblich. Als Faustregel gilt: Der Abstand einer Bohrung zur nächsten Kante sollte mindestens dem einfachen Bohrungsdurchmesser entsprechen, bei schlanken Formaten eher mehr.
Auch der Transport und die Handhabung zwischen den Bearbeitungsstationen sind bei langen, schmalen Glasbauteilen anspruchsvoll. Selbst kurzfristige Biegemomente beim Aufnehmen oder Ablegen können bei kritischen Seitenverhältnissen zum Bruch führen.
Was gilt bei Verbundsicherheitsglas und ESG im Vergleich zu Flachglas?
Verbundsicherheitsglas (VSG) und Einscheibensicherheitsglas (ESG) tolerieren aufgrund ihrer erhöhten Festigkeit und ihres verbesserten Bruchverhaltens in der Regel größere Seitenverhältnisse als unbeschichtetes Flachglas. ESG erreicht eine Biegezugfestigkeit von rund 120 N/mm², was etwa dem Vierfachen von normalem Floatglas entspricht, und erlaubt damit schmalere und längere Formate bei vergleichbarer Sicherheit.
ESG: Höhere Festigkeit, aber kein nachträgliches Bearbeiten
ESG kann nach dem Vorspannprozess weder geschnitten noch gebohrt werden. Das bedeutet: Alle Formatierungen, Bohrungen und Kantenschliffe müssen vor dem Vorspannen abgeschlossen sein. Wer Glas-Sonderteile für die Industrie aus ESG plant, muss das endgültige Seitenverhältnis also bereits in der Rohglasphase festlegen. Nachträgliche Korrekturen sind ausgeschlossen.
VSG: Verbund erhöht Stabilität, nicht die Einzelscheibenfestigkeit
Bei VSG verbessert die PVB-Zwischenschicht primär das Bruchbild und die Resttragfähigkeit nach einem Bruch, nicht aber die Biegefestigkeit der Einzelscheibe im ungebrochenen Zustand. Für die Auslegung des Seitenverhältnisses ist daher die Festigkeit der verwendeten Einzelscheiben (Floatglas, ESG oder TVG) maßgeblich. Der Verbund erhöht die Gesamtdicke und damit die Biegesteifigkeit, was bei schlanken Formaten positiv wirkt.
Flachglas ohne Vorspannung ist am empfindlichsten gegenüber ungünstigen Seitenverhältnissen und sollte bei kritischen Geometrien nur dann eingesetzt werden, wenn die Einbausituation eine sehr gute Abstützung gewährleistet. Weitere Informationen zu Glasarten und deren Eigenschaften finden Sie im Glaslexikon.
Wann sollte ein Seitenverhältnis mit dem Glashersteller abgestimmt werden?
Ein Seitenverhältnis sollte immer dann mit dem Glashersteller abgestimmt werden, wenn es 3:1 überschreitet, die Glasdicke unter 4 mm liegt, Bohrungen oder Ausschnitte vorgesehen sind oder das Bauteil dynamischen Belastungen ausgesetzt wird. In diesen Fällen reicht eine rein geometrische Betrachtung nicht aus.
Frühzeitige Abstimmung ist besonders wichtig bei:
- Glas-Prototypen und Sonderanfertigungen, bei denen keine Erfahrungswerte aus Vorprojekten vorliegen.
- Glasbauteilen mit komplexen Konturen, bei denen Ausschnitte, Bohrungen und ein schlankes Format gleichzeitig auftreten.
- Kleinen Stückzahlen, bei denen kein Spielraum für Ausschuss und Nacharbeit besteht.
- Sicherheitsrelevanten Anwendungen im Maschinenbau, in der Medizintechnik oder im öffentlichen Bereich.
Ein erfahrener Glashersteller kann bereits in der Konzeptphase beurteilen, ob das geplante Seitenverhältnis fertigbar ist, welche Materialwahl das Risiko minimiert und wie Lagerung oder Kantenvorbereitung optimiert werden sollten. Das spart Entwicklungszeit und verhindert kostspielige Fehlkonstruktionen.
Wie MBM Techglas bei anspruchsvollen Seitenverhältnissen unterstützt
MBM Techglas begleitet Projekte mit kritischen Seitenverhältnissen von der ersten Skizze bis zur Serienfertigung. Das Team bringt über 30 Jahre Erfahrung in der Fertigung technischer Glasbauteile mit und kennt die Grenzen jedes Materials aus der täglichen Praxis. Konkret unterstützt MBM Techglas bei:
- Materialberatung: Auswahl der geeigneten Glasart aus über 600 verfügbaren Glassorten, abgestimmt auf das gewünschte Format und die Belastungssituation.
- Präzisions-CNC-Glasbearbeitung: Zuschnitt, Kantenschliff und Bohrungen auf hochmodernen Mehrachsmaschinen mit Zehntel-Präzision, auch für filigrane Glasbauteile und Glas-Sondergeometrien.
- Prototyping und Maßanfertigung: Glas-Prototypen und Sonderanfertigungen auch in kleinen Stückzahlen, wirtschaftlich und termingerecht.
- Vollständige Prozesskette: Von der Rohglasauswahl über das Vorspannen bis zur montagefertigen Komponente aus einer Hand.
- Persönliche Projektbegleitung: Ein fester Ansprechpartner betreut jedes Projekt von der Konzeptphase bis zur Auslieferung.
Wenn Sie ein Glasbauteil mit anspruchsvollem Seitenverhältnis, komplexen Konturen oder besonderen Materialanforderungen planen, sprechen Sie MBM Techglas frühzeitig an. Nehmen Sie jetzt Kontakt auf und erhalten Sie eine fundierte Einschätzung für Ihr Projekt.