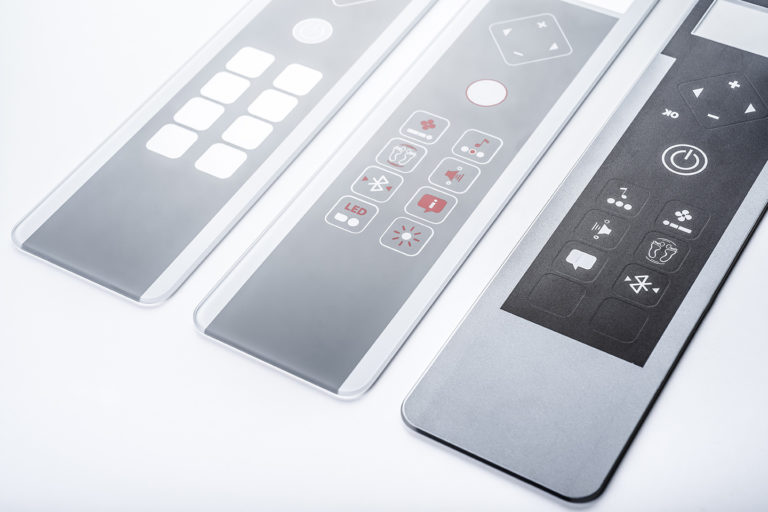
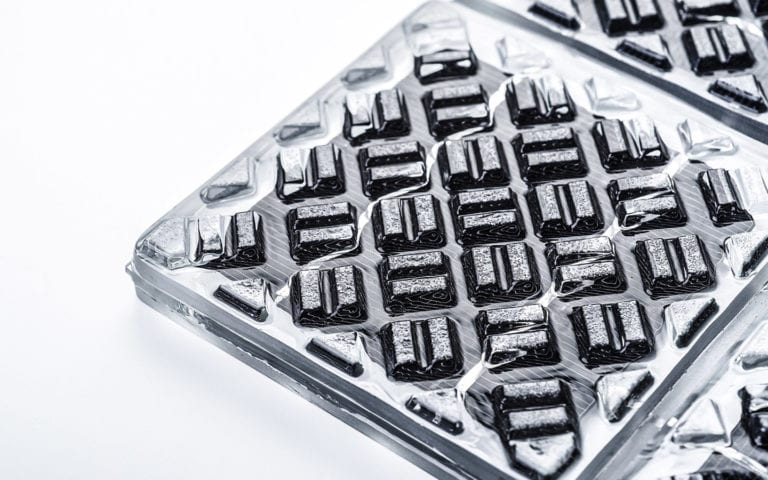
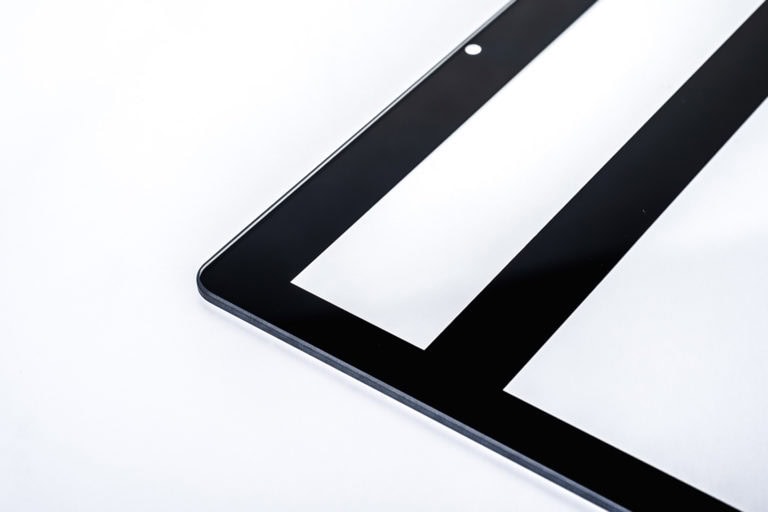
Die spätere Bedruckung muss bereits in der Konstruktionsphase eines Glasbauteils berücksichtigt werden, indem Geometrie, Materialwahl, Fertigungsreihenfolge und Toleranzen von Anfang an auf den Druckprozess abgestimmt werden. Wer diese Abstimmung erst nach der Konstruktion vornimmt, riskiert kostspielige Nacharbeiten oder eingeschränkte Druckqualität. Die folgenden Fragen beleuchten die wichtigsten konstruktiven Weichenstellungen rund um bedruckte technische Glasbauteile.
Welche konstruktiven Merkmale eines Glasbauteils beeinflussen die Bedruckbarkeit?
Die Bedruckbarkeit eines Glasbauteils wird maßgeblich durch seine Geometrie, Oberflächenbeschaffenheit, Glasdicke und die Art der Kantenbearbeitung bestimmt. Flache, plane Flächen lassen sich am zuverlässigsten bedrucken, während gebogene oder strukturierte Oberflächen den Druckprozess erheblich einschränken oder besondere Verfahren erfordern.
Konkret spielen folgende konstruktive Merkmale eine entscheidende Rolle:
- Planheit der Druckfläche: Selbst minimale Verwölbungen oder Unebenheiten führen beim Siebdruck zu ungleichmäßigem Farbauftrag. Die Druckfläche muss innerhalb enger Toleranzen eben sein.
- Glasdicke: Dünne Gläser neigen unter dem Druck der Siebdruckrakel zu Durchbiegungen, was die Druckqualität beeinträchtigt. Die Glasdicke muss auf die mechanischen Belastungen im Druckprozess abgestimmt sein.
- Kantenqualität: Scharfe oder unbearbeitete Kanten können das Sieb beschädigen und die Positionierung des Glases erschweren. Eine saubere, definierte Kantenbearbeitung ist Voraussetzung für präzises Drucken.
- Bohrungen und Aussparungen: Öffnungen nahe der Druckfläche verändern die Druckunterlage und können zu Farbdurchläufen führen. Ihr Abstand zur bedruckten Fläche muss konstruktiv berücksichtigt werden.
- Oberflächenrauheit: Eine zu raue Glasoberfläche verhindert eine gleichmäßige Farbhaftung, eine zu glatte kann bei bestimmten Farbsystemen die Adhäsion reduzieren.
Wer die Produktion und Verarbeitung von Beginn an mitdenkt, vermeidet spätere Kompromisse bei der Druckqualität und spart Iterationsschleifen im Entwicklungsprozess.
Welche Glastypen eignen sich für den keramischen Siebdruck?
Für den keramischen Siebdruck eignen sich vor allem Floatglas, Einscheibensicherheitsglas (ESG) und Borosilikatglas. Entscheidend ist, dass das Glas nach dem Druckprozess thermisch vorgespannt werden kann, da die keramischen Farben erst beim Vorspannen dauerhaft mit der Glasoberfläche verschmelzen.
Keramische Glasfarben verbinden sich beim thermischen Vorspannen chemisch mit der Glasoberfläche und bilden so eine dauerhaft witterungs- und kratzbeständige Schicht. Dieser Prozess setzt voraus, dass das Glas nach dem Bedrucken noch in den Vorspannofen kann. Gläser, die bereits vorgespannt wurden, scheiden für den keramischen Siebdruck aus, da eine erneute thermische Behandlung das Glas zerstören würde.
Borosilikatglas bietet gegenüber Floatglas eine höhere Temperaturwechselbeständigkeit und eignet sich besonders für Anwendungen mit starken Temperaturschwankungen. Für Anwendungen, bei denen Entspiegelung und Bedruckung kombiniert werden sollen, ist eine sorgfältige Materialabstimmung notwendig, da Entspiegelungsschichten den Druckprozess beeinflussen können.
Neben dem keramischen Siebdruck kommen auch zweikomponentige Farbsysteme sowie UV-härtende Farben im Digitaldruckverfahren zum Einsatz. Diese Alternativen ermöglichen es, auch bereits bearbeitete oder vorgespannte Gläser nachträglich zu bedrucken, allerdings mit anderen Anforderungen an Haftung und Langzeitbeständigkeit.
Wann muss die Bedruckung in der Fertigungsreihenfolge eingeplant werden?
Beim keramischen Siebdruck muss die Bedruckung zwingend vor dem thermischen Vorspannen erfolgen. Das Glas wird zuerst zugeschnitten, mechanisch bearbeitet und dann bedruckt. Erst danach folgt das Vorspannen, bei dem die Farbe dauerhaft einbrennt. Jede Abweichung von dieser Reihenfolge macht den keramischen Druckprozess unmöglich.
Diese Reihenfolge hat direkte Konsequenzen für die Konstruktion: Alle mechanischen Bearbeitungsschritte wie Bohren, Schleifen, Fräsen und Kantensäumen müssen abgeschlossen sein, bevor das Glas in den Druckprozess geht. Ein nachträgliches Bohren in vorgespanntes, bedrucktes ESG ist technisch nicht möglich, da ESG beim Bearbeiten splittert.
Bei UV-härtenden Farben im Digitaldruckverfahren ist die Reihenfolge flexibler, da keine thermische Nachbehandlung erforderlich ist. Hier kann die Bedruckung auch nach dem Vorspannen erfolgen. Allerdings sind die Anforderungen an Oberflächensauberkeit und Haftungsvorbehandlung entsprechend höher. Für Verbundsicherheitsglas (VSG) gilt zusätzlich: Die Bedruckung einzelner Scheiben muss vor dem Laminieren abgeschlossen sein, da die Folie zwischen den Scheiben nachträgliches Bedrucken ausschließt.
Wie wirken sich Farbe, Deckungsgrad und Druckmotiv auf die Glasstruktur aus?
Farbe, Deckungsgrad und Druckmotiv beeinflussen beim keramischen Siebdruck die thermische Spannungsverteilung im Glas während des Vorspannens. Stark pigmentierte oder großflächige Druckmotive können durch ungleichmäßige Wärmeabsorption lokale Spannungen erzeugen, die im Extremfall zu Rissen führen oder die mechanischen Eigenschaften des Glases verändern.
Dunkle Farben absorbieren beim Vorspannen mehr Wärme als helle und erzeugen dadurch stärkere lokale Temperaturunterschiede. Besonders kritisch sind:
- Großflächige, volldeckende Motive: Sie verlangsamen die Wärmeabgabe in bedruckten Bereichen und können zu ungleichmäßiger Vorspannung führen.
- Scharfe Übergänge zwischen bedruckten und unbedruckten Flächen: An diesen Grenzen entstehen Spannungsgradienten, die konstruktiv berücksichtigt werden müssen.
- Mehrfarbige Schichtdrucke: Übereinandergedruckte Farbschichten erhöhen die lokale Schichtdicke und damit die thermische Masse in diesem Bereich.
Aus konstruktiver Sicht empfiehlt es sich, das Druckmotiv frühzeitig mit dem Fertigungsprozess abzustimmen. Ein im Glaslexikon beschriebenes Grundverständnis der Glasphysik hilft dabei, die Auswirkungen von Druckmotiven besser einzuschätzen. In der Praxis simulieren erfahrene Hersteller kritische Motive bereits im Vorfeld, um Spannungsrisiken zu minimieren.
Welche Toleranzen und Passgenauigkeiten muss man bei bedrucktem Glas einkalkulieren?
Bei bedrucktem Glas müssen neben den üblichen Maßtoleranzen der Glasbearbeitung zusätzliche Toleranzen für die Druckpositionierung einkalkuliert werden. Je nach Druckverfahren und Bauteilgröße sind Lageabweichungen des Druckmotivs von bis zu einem Millimeter gegenüber der Sollposition möglich, was bei engen Passungen konstruktiv berücksichtigt werden muss.
Folgende Toleranzbereiche sind bei der Konstruktion bedruckter Glasbauteile relevant:
- Maßtoleranz des Rohglases: Bereits der Zuschnitt unterliegt Toleranzen, die sich auf die Druckpositionierung auswirken.
- Druckregistrierung: Die Lagegenauigkeit des Druckmotivs relativ zur Glaskante hängt von der Qualität der Positioniervorrichtungen und der Reproduzierbarkeit der Glasgeometrie ab.
- Verzug durch thermisches Vorspannen: Das Vorspannen kann zu geringfügigen Formveränderungen führen, die die Passgenauigkeit in Einbausituationen beeinflussen.
- Schichtdicke der Druckfarbe: Mehrschichtige Drucke erhöhen die lokale Glasdicke minimal, was bei sehr engen Einbautoleranzen relevant sein kann.
Für Bauteile mit engen Passanforderungen empfiehlt sich bereits in der Konstruktionsphase ein enger Austausch mit dem Fertigungsbetrieb, um realistische Toleranzfelder in die technische Zeichnung einzutragen. Toleranzen der Glasbearbeitung und Druckregistrierung sollten als separate Positionen in der Zeichnung ausgewiesen werden.
Ab wann sollte man den Glashersteller in die Konstruktionsphase einbeziehen?
Der Glashersteller sollte idealerweise bereits in der frühen Konzeptphase einbezogen werden, spätestens jedoch vor der Fertigstellung der technischen Zeichnung. Je früher der Hersteller die Konstruktion begleitet, desto besser lassen sich Fertigbarkeit, Materialwahl und Druckprozess aufeinander abstimmen und kostspielige Konstruktionsänderungen nach dem ersten Prototyp vermeiden.
In der Praxis zeigt sich, dass viele konstruktive Probleme bei bedruckten Glasbauteilen auf eine zu späte Einbindung des Herstellers zurückzuführen sind. Typische Folgekosten entstehen durch:
- Nachträgliche Änderungen an Geometrie oder Bohrungsanordnung, die den Druckprozess beeinflussen
- Materialwechsel, weil der ursprünglich gewählte Glastyp nicht für den vorgesehenen Druckprozess geeignet ist
- Überarbeitete Druckmotive, weil das ursprüngliche Design zu kritischen Spannungen beim Vorspannen führt
- Toleranzprobleme, die erst am Prototyp erkannt werden und Folgekosten in der Serienfertigung verursachen
Ein erfahrener Hersteller kann bereits auf Basis einer Skizze oder eines frühen CAD-Entwurfs wertvolle Hinweise zu Glasdicke, Fertigungsreihenfolge und Druckbarkeit geben. Gerade bei Glasbauteilen für die Serienfertigung zahlt sich diese frühe Zusammenarbeit mehrfach aus, weil Prototyp-Iterationen reduziert und Fertigungskosten von Anfang an optimiert werden.
Wie MBM Techglas Sie bei der konstruktionsgerechten Bedruckung von Glasbauteilen unterstützt
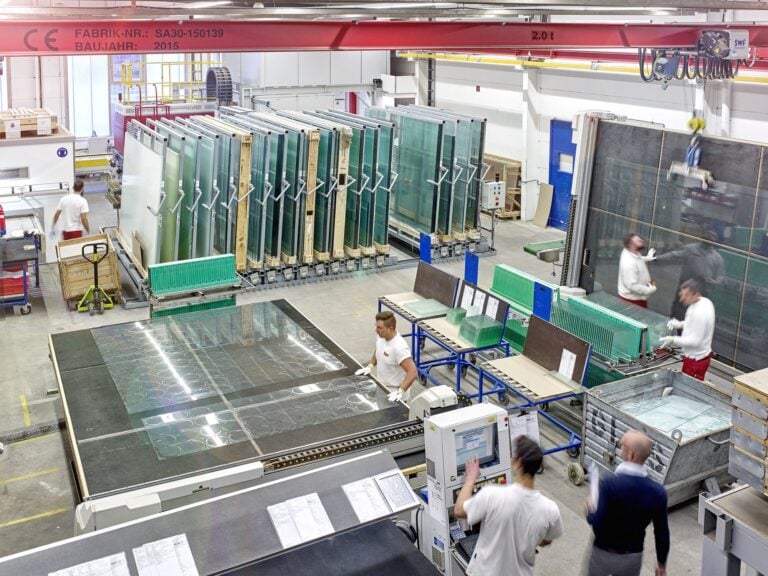
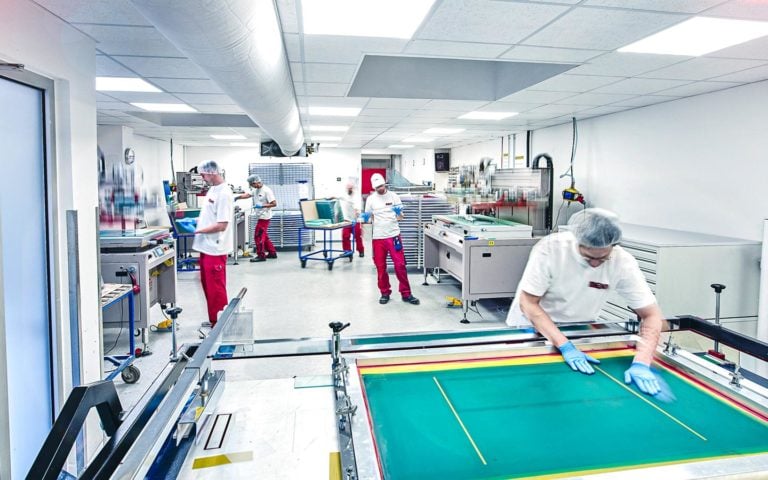
MBM Techglas begleitet Projekte mit bedruckten Glasbauteilen von der ersten Konzeptidee bis zur Serienfertigung. Das Unternehmen verfügt über mehr als 30 Jahre Erfahrung in der Fertigung und Veredelung technischer Gläser und setzt komplexe Siebdruckanforderungen mit keramischen Glasfarben ebenso um wie UV-härtende Digitaldruck- und Zweikomponentensysteme.
Konkret unterstützt MBM Techglas bei folgenden Aufgaben:
- Konstruktionsberatung: Prüfung von Glasgeometrie, Materialauswahl und Druckmotiv auf Fertigbarkeit bereits in der Entwicklungsphase
- Fertigungsreihenfolge: Definition der optimalen Prozessabfolge aus Zuschnitt, mechanischer Bearbeitung, Bedruckung und thermischem Vorspannen
- Toleranzmanagement: Festlegung realistischer Toleranzfelder für Maß, Druckregistrierung und Passgenauigkeit
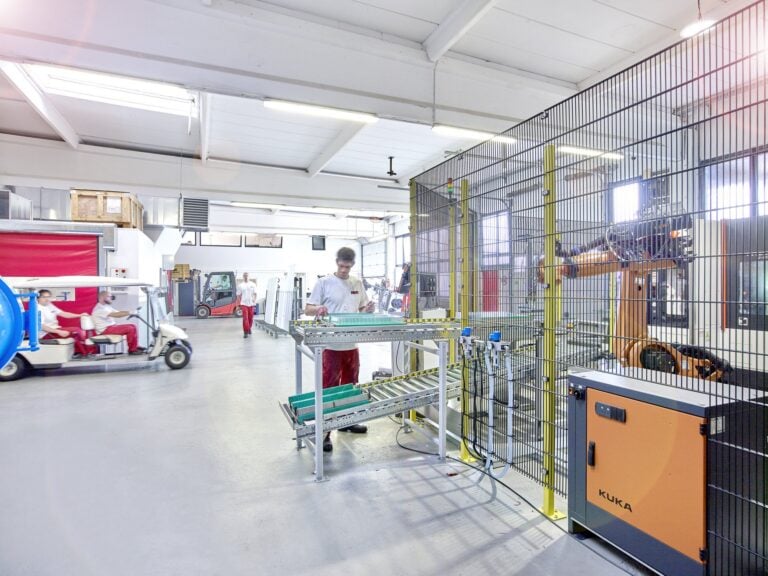
- Prototyp und Serienfertigung: Wirtschaftliche Fertigung sowohl in kleinen als auch in großen Stückzahlen auf vollautomatisierten Anlagen
- 100-Prozent-Qualitätsprüfung: Jedes Bauteil wird auf Maßgenauigkeit, Farbgenauigkeit und Ausführungsqualität geprüft
Ein persönlicher Ansprechpartner begleitet jedes Projekt durchgehend und sorgt für kurze Reaktionszeiten und klare Kommunikation. Nehmen Sie frühzeitig Kontakt auf und profitieren Sie von einer kompetenten Beratung, die Ihre Konstruktion von Anfang an auf den Druckprozess ausrichtet. Sprechen Sie jetzt mit MBM Techglas und klären Sie Ihr Projekt bereits in der Konzeptphase.