Wer gehärtetes Glas nach dem Härteprozess noch bearbeiten möchte, macht einen der kostspieligsten Konstruktionsfehler in der Glasverarbeitung. Gehärtetes Glas, insbesondere Einscheibensicherheitsglas (ESG), lässt sich nach der thermischen Vorspannung nicht mehr schneiden, bohren oder schleifen, ohne zu zerspringen. Alle formgebenden Schritte müssen deshalb zwingend vor dem Härten abgeschlossen sein. Dieser Artikel beantwortet die wichtigsten Fragen, die Konstrukteure und Entwickler bei der Planung von technischen Glasbauteilen kennen sollten.
Warum lässt sich gehärtetes Glas nicht mehr bearbeiten?
Gehärtetes Glas lässt sich nicht mehr bearbeiten, weil der Härteprozess im Glas ein System aus inneren Druck- und Zugspannungen erzeugt, das das Material stabilisiert. Sobald diese Spannungsverteilung durch einen Schnitt, eine Bohrung oder einen Schleifeingriff unterbrochen wird, bricht das Glas schlagartig in viele kleine Stücke, da die gespeicherte Energie freigesetzt wird.
Beim thermischen Vorspannen wird das Glas auf über 600 Grad Celsius erhitzt und anschließend kontrolliert mit Luftdüsen abgeschreckt. Die Oberfläche kühlt dabei schneller ab als der Kern. Dieser Temperaturunterschied erzeugt dauerhaft hohe Druckspannungen an der Oberfläche und kompensierende Zugspannungen im Inneren. Genau dieses Gleichgewicht macht ESG bis zu fünfmal fester als herkömmliches Floatglas und sorgt gleichzeitig dafür, dass jeder mechanische Eingriff das gesamte Spannungsgefüge kollabieren lässt.
Ähnliches gilt für chemisch vorgespanntes Glas, bei dem Natriumionen durch größere Kaliumionen ersetzt werden, um eine stark verdichtete Oberflächenschicht aufzubauen. Im Gegensatz zu thermisch gehärtetem Glas lässt sich chemisch vorgespanntes Glas in bestimmten Fällen noch nachbearbeiten, allerdings nur unter sehr kontrollierten Bedingungen und mit dem Risiko, die Schutzeigenschaften zu beeinträchtigen. Für die meisten Anwendungen in der technischen Glasbearbeitung gilt jedoch die klare Regel: Geometrie festlegen, dann härten.
Welche Bearbeitungsschritte müssen zwingend vor dem Härten erfolgen?
Alle formgebenden und trennenden Bearbeitungsschritte müssen vor dem Härten abgeschlossen sein. Dazu gehören Zuschnitt, Bohren, Fräsen, Kantenbearbeitung, Ausschnitte sowie das Aufbringen von keramischen Drucken. Erst wenn das Glas seine endgültige Geometrie hat, darf es den Härteofen durchlaufen.
In der Praxis bedeutet das, dass die Fertigungsreihenfolge strikt eingehalten werden muss:
- Zuschnitt auf Endmaß: Das Rohglas wird auf die endgültige Außenkontur geschnitten. Nachträgliche Korrekturen sind ausgeschlossen.
- Bohrungen und Ausschnitte: Alle Öffnungen für Befestigungen, Kabel, Sensoren oder Bedienelemente müssen vor dem Härten eingebracht werden.
- Kantenbearbeitung: Kanten werden geschliffen, gefast oder poliert, da scharfe Kanten beim Härten als Spannungskonzentratoren wirken und das Bruchrisiko erhöhen.
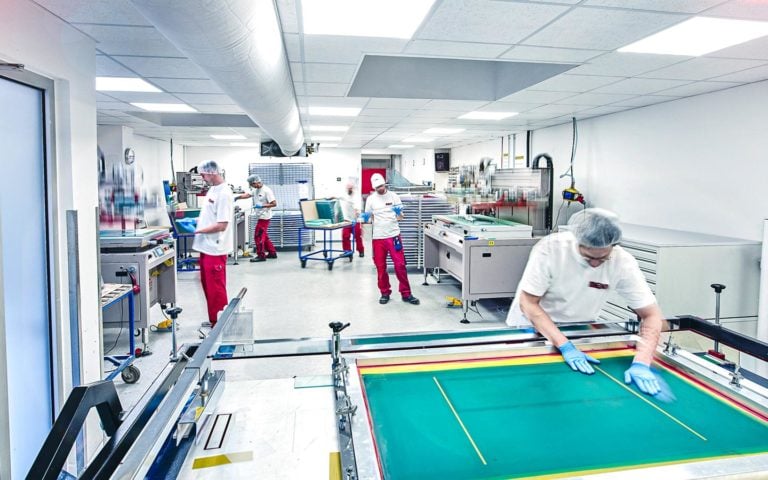
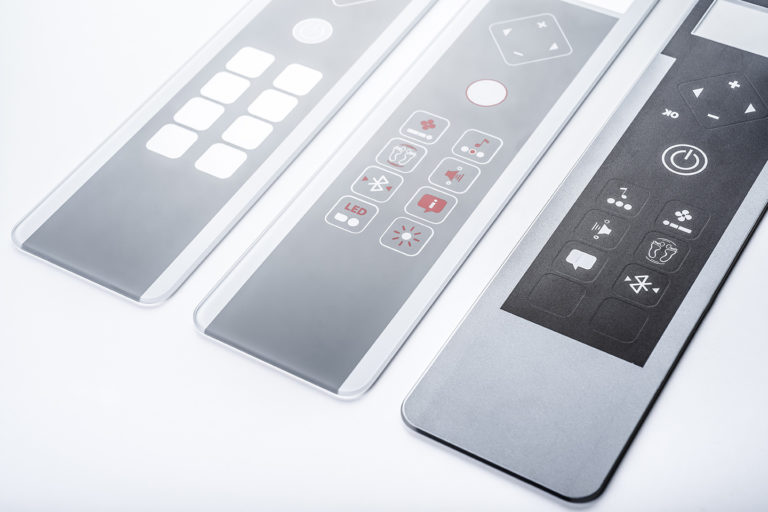
- Keramischer Siebdruck: Farbige Beschichtungen, Markierungen oder Blendschutzstreifen werden vor dem Härten aufgedruckt und beim Härteprozess dauerhaft in die Oberfläche eingebrannt.
- Oberflächenbehandlungen: Strukturierungen oder Ätzungen, die die Geometrie beeinflussen, müssen ebenfalls vorher erfolgen.
Entspiegelungsschichten und bestimmte Funktionsbeschichtungen bilden eine Ausnahme, da sie häufig nach dem Härten aufgebracht werden. Diese Schritte verändern jedoch nicht die Geometrie des Glases, sondern nur seine optischen oder physikalischen Oberflächeneigenschaften.
Was passiert, wenn Bohrungen oder Ausschnitte zu spät geplant werden?
Werden Bohrungen oder Ausschnitte erst nach dem Härten geplant oder eingeplant, ist das Bauteil unbrauchbar. Es gibt keine Möglichkeit, gehärtetes ESG nachträglich zu bohren oder zu schneiden, ohne das Glas vollständig zu zerstören. Das Ergebnis ist in jedem Fall Ausschuss, verbunden mit Zeitverlust und erhöhten Fertigungskosten.
Dieser Fehler entsteht häufig, wenn Konstrukteure Glas wie einen metallischen Werkstoff behandeln und davon ausgehen, dass sich Anpassungen jederzeit einbringen lassen. In der Praxis führen solche späten Änderungswünsche dazu, dass ein neues Rohglas zugeschnitten, bearbeitet und gehärtet werden muss. Bei Prototypen ist das ärgerlich, bei laufenden Serien kann es die gesamte Lieferkette verzögern.
Besonders kritisch wird es, wenn Bohrungen zu nah an der Kante oder zu nah beieinander geplant werden. Selbst wenn sie korrekt vor dem Härten eingebracht wurden, können ungünstige Positionen beim Härteprozess zu Spannungsrissen führen. Faustregel: Der Abstand einer Bohrung zur Glaskante sollte mindestens dem doppelten Bohrungsdurchmesser entsprechen, und der Abstand zwischen zwei Bohrungen sollte mindestens dem dreifachen Durchmesser betragen.
Welche Maßtoleranzen und Geometrien bereiten bei der Konstruktion Probleme?
Enge Toleranzen, spitze Winkel und sehr kleine Biegeradien bereiten bei der Konstruktion von Glasbauteilen am häufigsten Probleme. Glas ist ein spröder Werkstoff, der keine plastische Verformung erlaubt. Konstruktionsfehler bei Maßtoleranzen und Geometrien führen entweder zu Ausschuss in der Fertigung oder zu Bauteilen, die im Betrieb versagen.
Kritische Geometrien und ihre Risiken
Spitze Innenecken, also Ausschnitte mit Winkeln unter 90 Grad, erzeugen beim Härten extreme Spannungsspitzen. Diese Stellen wirken wie Sollbruchpunkte. Innenecken müssen deshalb immer mit einem ausreichenden Radius versehen werden, typischerweise mindestens 3 bis 5 Millimeter, um die Spannungen gleichmäßig zu verteilen.
Sehr schmale Glasstege, also Bereiche zwischen zwei Ausschnitten oder zwischen einer Bohrung und der Außenkante, sind ebenfalls ein häufiges Konstruktionsproblem. Zu schmale Stege brechen entweder beim Bearbeitungsprozess oder beim Härten. Die Mindestbreite eines Glasstegs hängt von der Glasdicke ab und sollte in der Regel nicht unter dem 1,5-fachen der Materialdicke liegen.
Toleranzen in der Glasbearbeitung
Glas verhält sich anders als Metall oder Kunststoff, wenn es um Maßtoleranzen geht. In der Glasbearbeitung sind Toleranzen von plus/minus 0,1 Millimeter mit modernen CNC-Maschinen erreichbar, aber nicht für alle Geometrien und Glasdicken gleichermaßen. Konstrukteure, die Toleranzen aus der Metallverarbeitung direkt auf Glas übertragen, riskieren entweder nicht fertigbare Bauteile oder deutlich höhere Fertigungskosten.
Besonders bei dünnen Gläsern unter 2 Millimetern Dicke steigen die Anforderungen an die Spanntechnik und Bearbeitungsgeschwindigkeit erheblich. Gleichzeitig nimmt die Empfindlichkeit gegenüber Kantenfehlern zu, was engere Toleranzen bei der Kantenqualität erfordert. Die Glasdicke beeinflusst also nicht nur die Belastbarkeit des Bauteils, sondern direkt die erreichbaren Fertigungstoleranzen.
Wie lassen sich Konstruktionsfehler bei technischem Glas frühzeitig vermeiden?
Konstruktionsfehler bei technischen Glasbauteilen lassen sich am zuverlässigsten vermeiden, wenn die Fertigungsperspektive von Anfang an in den Entwicklungsprozess einbezogen wird. Eine frühe Abstimmung zwischen Konstruktion und Glasverarbeiter, idealerweise bereits in der Konzeptphase, verhindert die häufigsten Fehler, bevor sie in der Zeichnung festgeschrieben werden.
Konkret bedeutet das, folgende Punkte frühzeitig zu klären:
- Fertigungsreihenfolge festlegen: Alle Bearbeitungsschritte werden in der richtigen Reihenfolge geplant, bevor die technische Zeichnung finalisiert wird.
- Glasdicke und Belastbarkeit aufeinander abstimmen: Die Glasdicke wird anhand der mechanischen und thermischen Anforderungen gewählt, nicht nach Bauraum oder Gewicht allein.
- Geometrien auf Fertigbarkeit prüfen: Innenradien, Stegbreiten, Bohrungsabstände und Ausschnittgeometrien werden auf Basis der Glasart und Glasdicke bewertet.
- Toleranzen glasgerecht definieren: Toleranzangaben in der technischen Zeichnung werden an die Möglichkeiten der Glasbearbeitung angepasst, nicht an Normen aus anderen Werkstoffklassen.
- Prototypen vor der Serienfertigung testen: Ein Prototyp deckt Schwachstellen in der Konstruktion auf, bevor teure Serienwerkzeuge gebaut oder Prozesse festgelegt werden.
Ein weiterer wirksamer Ansatz ist das Prinzip des Design for Manufacturing: Glasbauteile werden von Anfang an so konstruiert, dass sie mit den verfügbaren Fertigungsverfahren wirtschaftlich herstellbar sind. Das reduziert nicht nur Fehler, sondern senkt auch die Fertigungskosten erheblich, weil aufwendige Sonderlösungen und Nacharbeit entfallen.
Wie MBM Techglas bei der Konstruktion technischer Glasbauteile unterstützt
MBM Techglas begleitet Projekte von der ersten Idee bis zur Serienfertigung und bringt dabei mehr als 35 Jahre Erfahrung in der Verarbeitung technischer Gläser ein. Gerade in der frühen Konstruktionsphase, wenn Fehler noch ohne Kostenfolge korrigiert werden können, macht diese Expertise den entscheidenden Unterschied.
Als Partner für technische Glasbauteile bietet MBM Techglas:
- Konstruktionsprüfung: Analyse von technischen Zeichnungen auf Fertigbarkeit, kritische Geometrien und glasgerechte Toleranzen, bevor die Produktion beginnt.
- Materialberatung: Empfehlung der geeigneten Glasart, ob ESG, Borosilikatglas, chemisch vorgespanntes Glas oder Verbundsicherheitsglas, anhand der Anforderungen an Belastbarkeit, Temperatur und Funktionsflächen.
- Prototyping: Schnelle Umsetzung von Einzelstücken und Kleinserien zur Validierung der Konstruktion, bevor die Serienfertigung startet.
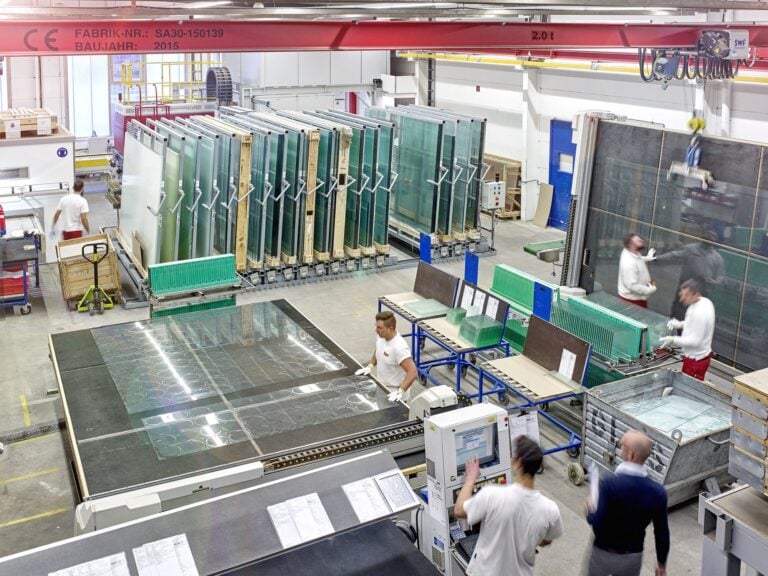
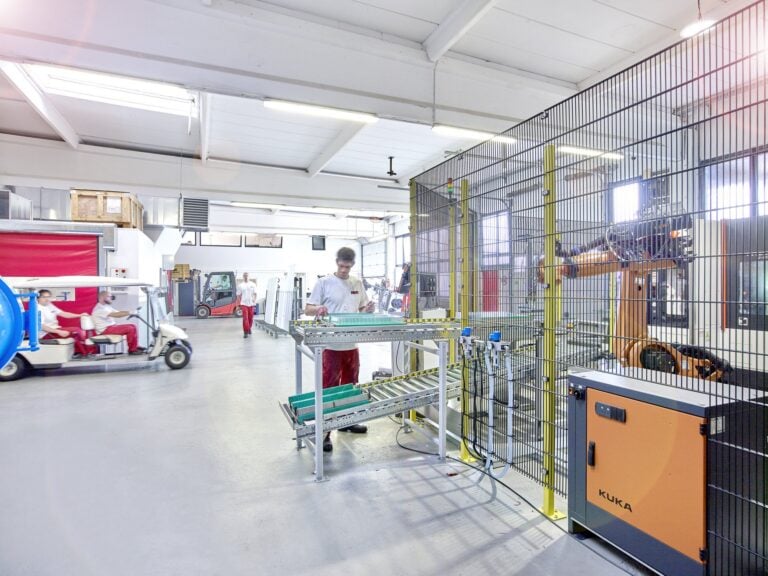
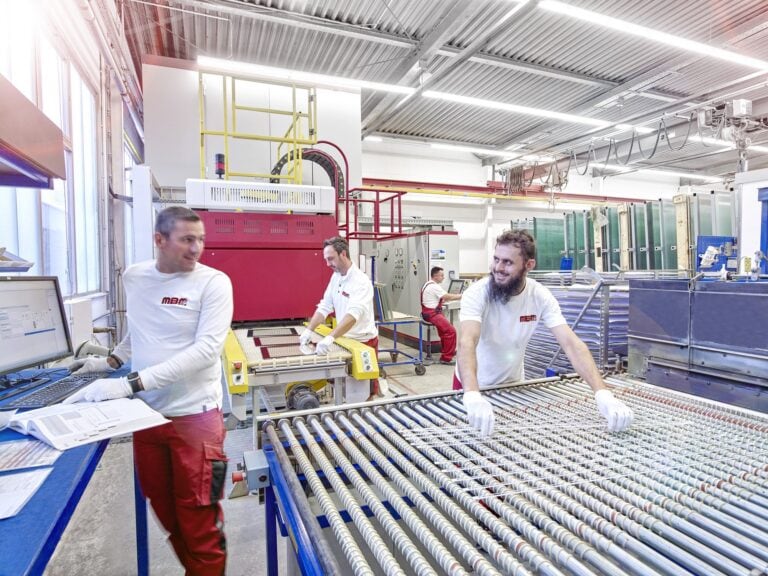
- Vollständige Fertigung: Zuschnitt, CNC-Bearbeitung, keramischer Siebdruck, Härtung und Veredelung aus einer Hand, mit vollautomatisierten Prozessen für gleichbleibende Qualität.
- Persönliche Projektbegleitung: Ein fester Ansprechpartner koordiniert alle Schritte vom Produktkonzept bis zur Auslieferung.
Wenn Sie ein Projekt mit technischen Glasbauteilen planen und sicherstellen möchten, dass Konstruktion und Fertigung von Anfang an zusammenpassen, sprechen Sie direkt mit den Spezialisten von MBM Techglas. Nehmen Sie jetzt Kontakt auf und schildern Sie Ihr Vorhaben, damit Ihr Projekt von der ersten Zeichnung bis zur fertigen Serie auf sicherem Fundament steht.