Die Reihenfolge der Bearbeitungsschritte bestimmt maßgeblich, ob ein technisches Glasbauteil überhaupt konstruierbar und wirtschaftlich fertigbar ist. Wer Schneiden, Bohren, Tempern, Beschichten und Fügen in der falschen Sequenz plant, riskiert Ausschuss, Maßabweichungen oder sogar die vollständige Unbrauchbarkeit des Bauteils. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um die fertigungsgerechte Konstruktion technischer Glasbauteile.
Warum bestimmt die Bearbeitungsreihenfolge die Konstruierbarkeit eines Glasbauteils?
Die Bearbeitungsreihenfolge bestimmt die Konstruierbarkeit eines Glasbauteils, weil viele Fertigungsschritte irreversibel sind und nachfolgende Schritte ausschließen oder unmöglich machen. Ein Glasbauteil, das nach dem Tempern noch mechanisch bearbeitet werden soll, verliert durch den Eingriff seine inneren Spannungen und bricht unkontrolliert. Die gesamte Konstruktion muss deshalb von Anfang an die Fertigungslogik widerspiegeln.
Glas verhält sich grundlegend anders als Metall oder Kunststoff: Es ist spröde, thermisch empfindlich und reagiert auf mechanische Eingriffe nach bestimmten Wärmebehandlungen mit sofortigem Versagen. Das bedeutet, dass die Produktion und Verarbeitung technischer Glasbauteile einer strengen logischen Abfolge folgen muss, die bereits in der Konstruktionszeichnung verankert sein sollte.
Konkret gilt: Jede geometrische Bearbeitung wie Zuschnitt, Kantenschliff, Bohrungen und Ausschnitte muss abgeschlossen sein, bevor thermische oder chemische Prozesse das Bauteil in seinen endgültigen Zustand überführen. Wer diese Logik in der Konstruktionsphase ignoriert, schafft Bauteile, die auf dem Papier existieren, aber in der Fertigung scheitern.
Welche Bearbeitungsschritte müssen zwingend vor dem Tempern erfolgen?
Alle mechanischen Bearbeitungsschritte wie Zuschnitt, Kantenschliff, Bohrungen, Ausfräsungen und Formgebung müssen zwingend vor dem thermischen Vorspannen oder Tempern abgeschlossen sein. Nach dem Tempern ist das Glas durch seine inneren Druckspannungen gesichert, aber jeder mechanische Eingriff zerstört dieses Gleichgewicht und führt zum spontanen Bruch des gesamten Bauteils.
Das thermische Vorspannen zu Einscheibensicherheitsglas (ESG) erzeugt ein fein austariertes Spannungsfeld im Glasquerschnitt: Die Oberfläche steht unter Druckspannung, der Kern unter Zugspannung. Sobald eine Bohrung oder ein Schnitt in dieses System eingreift, entlädt sich die gespeicherte Energie schlagartig. Das Bauteil zerfällt in die charakteristischen kleinen Bruchstücke, die ESG so sicher machen, aber das Bauteil ist unwiederbringlich verloren.
Für die Konstruktion technischer Glasbauteile ergibt sich daraus eine klare Checkliste der Vorarbeiten vor dem Tempern:
- Endmaßgenaue Konturbearbeitung und Zuschnitt
- Alle Bohrungen und Ausschnitte in der endgültigen Position
- Kantenschliff und Kantenbearbeitung in der gewünschten Qualität
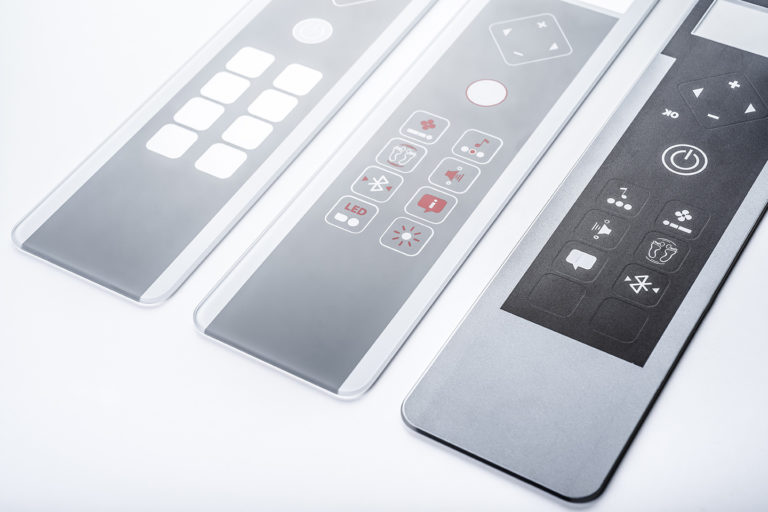
- Oberflächenbehandlungen, die Hitzebeständigkeit erfordern (z. B. keramischer Siebdruck, der beim Tempern einbrennt)
- Endkontrolle der Maßhaltigkeit vor dem Ofendurchlauf
Chemisch vorgespanntes Glas bildet hier eine wichtige Ausnahme: Es kann nach dem Ionenaustauschprozess unter bestimmten Bedingungen noch geschnitten und gebohrt werden, da die Druckspannungsschicht deutlich dünner ist als beim thermisch vorgespannten ESG. Diese Eigenschaft macht chemisch gehärtetes Glas besonders attraktiv für komplexe Geometrien in der Medizintechnik, Elektronik und Luftfahrt.
Wie beeinflusst die Reihenfolge von Beschichtung und Bearbeitung die Glasqualität?
Ob eine Beschichtung vor oder nach der mechanischen Bearbeitung aufgebracht wird, entscheidet über ihre Haftung, Gleichmäßigkeit und Funktionssicherheit. Beschichtungen, die vor dem Schleifen oder Schneiden aufgetragen werden, können an den Kanten abplatzen oder durch Bearbeitungskräfte beschädigt werden. Beschichtungen nach der Bearbeitung erfordern dagegen absolute Sauberkeit der Glasoberfläche.
Beschichtung vor der mechanischen Bearbeitung
Diese Reihenfolge ist nur sinnvoll, wenn die Beschichtung selbst Bestandteil des Temper- oder Härteprozesses ist. Keramischer Siebdruck ist das klassische Beispiel: Die keramischen Farben werden auf das unbearbeitete oder vorbereitete Glas gedruckt und brennen beim anschließenden thermischen Vorspannen dauerhaft auf der Oberfläche ein. Die Verbindung ist danach mechanisch nicht mehr trennbar. Wer diesen Schritt nach dem Tempern einplant, scheitert, weil die erforderlichen Temperaturen das bereits vorgespannte Glas zerstören würden.
Beschichtung nach der mechanischen Bearbeitung
Interferenzoptische Entspiegelungsschichten, Hartbeschichtungen und funktionale Dünnschichten werden grundsätzlich nach allen mechanischen Bearbeitungsschritten aufgebracht. Der Grund ist simpel: Schleifprozesse, Wasserstrahlbearbeitung und Bohrungen erzeugen Partikel und Verunreinigungen, die eine gleichmäßige Schichtabscheidung verhindern. Zwischenwäschen zwischen den Bearbeitungsschritten sind deshalb nicht optional, sondern Voraussetzung für reproduzierbare Beschichtungsqualität. Für empfindliche optische Beschichtungen wie interferenzentspiegelte Schichten mit Reflexionswerten unter 0,5 Prozent ist die Oberflächenreinheit vor der Beschichtung entscheidend für die Funktionssicherheit.
Was passiert, wenn Verbundsicherheitsglas (VSG) in der falschen Reihenfolge verarbeitet wird?
Wird Verbundsicherheitsglas in der falschen Reihenfolge verarbeitet, entstehen Kantenversätze, Delaminierungen und Maßabweichungen, die das Bauteil unbrauchbar machen. Die korrekte Sequenz sieht vor, dass alle Einzelscheiben vollständig bearbeitet und geprüft werden, bevor sie mit der Folie laminiert werden. Nachträgliche Bearbeitung des fertigen VSG-Verbunds führt fast immer zu Fehlern.
VSG besteht aus mindestens zwei Glasscheiben, die durch eine oder mehrere Zwischenfolien dauerhaft verbunden sind. Dieser Verbund ist mechanisch stabil, aber für nachträgliche Bearbeitung kaum geeignet. Schneidversuche am fertigen VSG erzeugen Kantenversätze zwischen den Einzelscheiben, weil Glas und Folie unterschiedlich auf Schnittkräfte reagieren. Das Ergebnis sind unscharfe, ungleichmäßige Kanten, die weder optisch noch funktional akzeptabel sind.
Die richtige Fertigungslogik für VSG-Bauteile folgt dieser Abfolge:
- Zuschnitt und Bearbeitung jeder Einzelscheibe auf Endmaß
- Kantenschliff und alle Bohrungen an den Einzelscheiben
- Thermisches Vorspannen der Einzelscheiben, falls ESG-Eigenschaften gefordert sind
- Reinigung und Qualitätsprüfung aller Einzelscheiben
- Laminierung im Verbund unter Vakuum und Druck
- Endkontrolle des fertigen VSG-Bauteils
Besonders kritisch ist die Reihenfolge bei VSG-Aufbauten mit sehr geringen Kantenversätzen, wie sie in der Medizintechnik oder in optischen Anwendungen gefordert werden. Hier entscheidet die Präzision in jedem Einzelschritt über die Einhaltung der Gesamttoleranz des Verbunds. Informationen zu den Grundbegriffen rund um Glasverbunde finden Sie im Glaslexikon.
Wie wirkt sich die Bearbeitungsreihenfolge auf Toleranzen und Maßhaltigkeit aus?
Die Bearbeitungsreihenfolge beeinflusst Toleranzen und Maßhaltigkeit direkt, weil jeder Prozessschritt Eigenspannungen, Wärmeverzug oder Materialabtrag erzeugt, der nachfolgende Messungen und Passungen verändert. Wer Toleranzen erst am Ende der Prozesskette messen will, misst das Ergebnis aller vorherigen Einflüsse, ohne sie noch korrigieren zu können.
Thermische Prozesse wie das Tempern verändern die Glasgeometrie minimal, aber messbar. Größere Scheiben können sich im Ofen leicht verziehen. Wer deshalb enge Ebenheitstoleranzen fordert, muss entscheiden, ob diese vor oder nach dem Tempern kontrolliert und sichergestellt werden sollen. In vielen Fällen ist eine Zwischenkontrolle nach dem Tempern und vor der Beschichtung der einzige Weg, Ausschuss in späteren Prozessschritten zu vermeiden.
Für Glasbauteile mit engen Toleranzen empfiehlt sich folgendes Vorgehen:
- Toleranzkritische Maße nach jedem Hauptprozessschritt prüfen, nicht nur am Ende
- Wärmeausdehnung und Verzug beim Tempern in die Konstruktionstoleranz einrechnen
- Bohrungspositionen vor dem Tempern auf Endmaß bringen, da nachträgliche Korrekturen nicht möglich sind
- Kantenschliff-Toleranzen auf die nachfolgende Beschichtungsdicke abstimmen
- Verbundbauteile auf Kantenversatz zwischen den Einzelscheiben prüfen, bevor der Verbund laminiert wird
Kontinuierliche Zwischenwäschen und Zwischenkontrollen zwischen den Bearbeitungsschritten sind kein Luxus, sondern die einzige Möglichkeit, Fehler früh zu erkennen und Ausschuss in teuren späten Prozessschritten zu verhindern. Besonders bei der Serienfertigung technischer Glasbauteile zahlt sich diese Disziplin in der Prozesskette direkt in niedrigeren Fertigungskosten aus.
Wann sollte die Bearbeitungsreihenfolge bereits in der Konstruktionsphase festgelegt werden?
Die Bearbeitungsreihenfolge sollte spätestens beim Übergang von der Konzeptphase zum Prototyping verbindlich festgelegt werden, idealerweise bereits beim ersten Entwurf der technischen Zeichnung. Wer die Fertigungssequenz erst in der Serienproduktion definiert, riskiert kostspielige Konstruktionsänderungen oder stellt fest, dass das geplante Bauteil so nicht herstellbar ist.
Das Prinzip des Design for Manufacturing gilt für technisches Glas in besonderem Maß. Anders als bei spanend bearbeiteten Metallteilen, bei denen viele Korrekturen nachträglich möglich sind, legt die Glasbearbeitung mit jedem Schritt Eigenschaften unwiderruflich fest. Eine Bohrung, die nach dem Tempern als falsch positioniert erkannt wird, bedeutet Ausschuss. Eine Beschichtung, die vor dem Schleifen aufgetragen wurde, ist nach dem Schleifprozess beschädigt.
Konkret bedeutet das für die Konstruktionsphase:
- Die Fertigungssequenz wird parallel zur Geometrie entwickelt, nicht danach
- Jede Funktionsfläche wird daraufhin geprüft, in welchem Prozessschritt sie ihre endgültige Form und Qualität erhält
- Toleranzketten werden rückwärts aufgelöst: vom Einbaumaß zur Fertigungssequenz
- Prototypen werden in der geplanten Seriensequenz gefertigt, um Prozessrisiken früh zu erkennen
- Materialwahl und Bearbeitungsreihenfolge werden gemeinsam entschieden, da manche Glastypen bestimmte Sequenzen ermöglichen oder ausschließen
Wer diesen Schritt früh geht, spart im gesamten Projektverlauf erhebliche Kosten und verkürzt den Weg vom Prototyp zur Serienfertigung. Die enge Abstimmung zwischen Konstrukteur und Fertiger ist dabei keine Option, sondern Voraussetzung für ein funktionsfähiges Bauteil. Gerade bei der Beratung und dem Service rund um technische Glasbauteile zeigt sich, wie wertvoll fertigungsseitige Expertise bereits in der frühesten Projektphase ist.
Wie MBM Techglas bei der fertigungsgerechten Konstruktion technischer Glasbauteile unterstützt
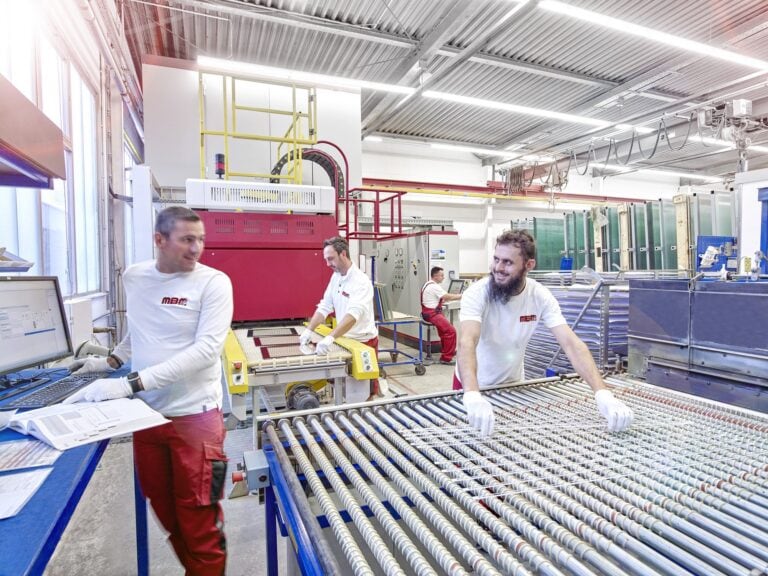
MBM Techglas begleitet Projekte von der Konzeptphase über das Prototyping bis zur Serienfertigung und bringt fertigungsseitige Expertise bereits in die frühe Konstruktionsphase ein. Das Team kennt die kritischen Abhängigkeiten zwischen Materialwahl, Bearbeitungssequenz und Toleranzanforderungen aus jahrzehntelanger Praxis in der Spezialglasfertigung.
Konkret unterstützt MBM Techglas bei:
- Konstruktionsprüfung und DFM-Analyse: Bewertung der technischen Zeichnung auf Fertigbarkeit und Optimierung der Bearbeitungsreihenfolge
- Materialauswahl: Empfehlung geeigneter Glastypen aus über 600 verfügbaren Glassorten in Abstimmung mit der geplanten Fertigungssequenz
- Prototypenentwicklung: Fertigung von Prototypen in der geplanten Seriensequenz, um Prozessrisiken frühzeitig zu identifizieren
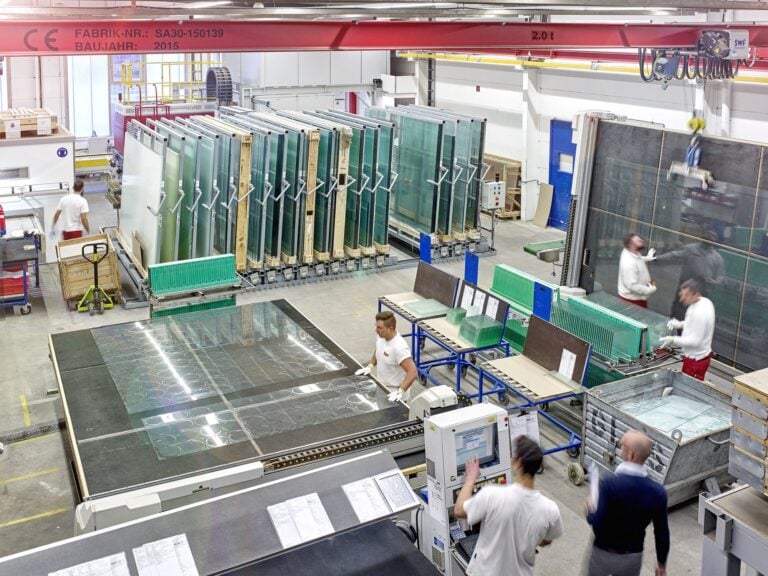
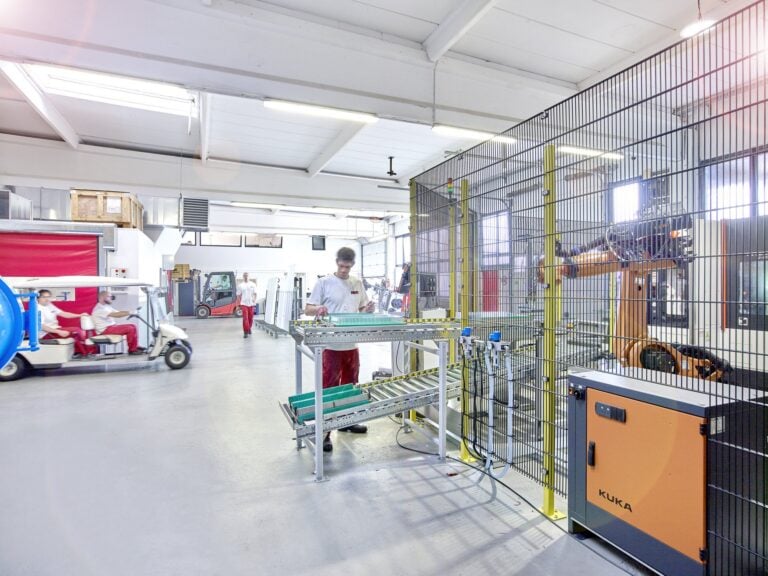
- Vollautomatisierte Serienfertigung: CNC-gesteuerte Bearbeitung mit Mehrfachkopf-Wasserstrahl, Feinschliff und Bohrtechnik sowie kontinuierlichen Zwischenkontrollen
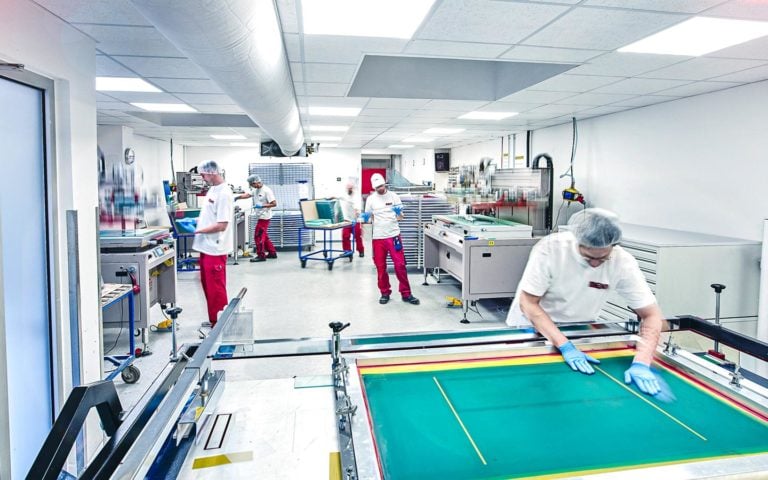
- Beschichtung und Veredelung: Keramischer Siebdruck, Entspiegelung und Verbundglasherstellung in der richtigen Prozessreihenfolge
- 100-Prozent-Qualitätsprüfung: Maßgenauigkeit, Ausführungsqualität und Farbgenauigkeit werden an jedem Bauteil geprüft
Ob Sie ein einzelnes Entwicklungsprojekt starten oder eine wirtschaftliche Serienfertigung technischer Glasbauteile planen: Nehmen Sie frühzeitig Kontakt zu MBM Techglas auf und klären Sie die Bearbeitungsreihenfolge gemeinsam mit einem erfahrenen Ansprechpartner, bevor die erste Zeichnung freigegeben wird.