Technische Glasbauteile lassen sich fertigungsgerecht konstruieren, indem Geometrie, Glasdicke, Bohrungsabstände, Kantenbearbeitung und Veredelungsprozesse von Anfang an aufeinander abgestimmt werden. Wer diese Parameter bereits in der Konstruktionsphase berücksichtigt, vermeidet teure Nacharbeit, reduziert das Bruchrisiko in der Fertigung und erzielt zuverlässig reproduzierbare Ergebnisse in der Serienfertigung. Die folgenden Abschnitte beantworten die wichtigsten Konstruktionsfragen rund um technische Glasbauteile.
Welche Konstruktionsparameter bestimmen die Fertigbarkeit von Glasbauteilen?
Die Fertigbarkeit von Glasbauteilen wird im Wesentlichen durch vier Parameter bestimmt: Glasdicke, Außengeometrie, Lage und Größe von Ausschnitten sowie Bohrungsabstände zur Glaskante. Wer diese Größen frühzeitig auf die mechanische Belastbarkeit des Glases abstimmt, schafft die Grundlage für eine stabile, wirtschaftliche Serienfertigung.
Glasdicke und mechanische Belastbarkeit
Die Glasdicke ist der entscheidende Hebel für die mechanische Belastbarkeit eines Glasbauteils. Eine größere Dicke erhöht die Biegesteifigkeit erheblich, da die Biegefestigkeit kubisch mit der Dicke skaliert. Gleichzeitig steigen Gewicht und Materialkosten. Die Herausforderung besteht darin, die minimale Dicke zu wählen, die unter den vorgesehenen Belastungen noch ausreichend Sicherheitsreserve bietet. Punktuelle Belastungen und Stoßbelastungen auf Glas sind dabei besonders kritisch, weil sie lokale Spannungsspitzen erzeugen, die weit über die mittlere Flächenbelastung hinausgehen.
Bohrungen, Ausschnitte und Mindestabstände
Bohrungen in Glas erfordern definierte Mindestabstände zur Glaskante, um Kantenbruch und Glasbruch an Bohrungen zu verhindern. Als Faustregel gilt: Der Abstand einer Bohrung zur nächsten Kante sollte mindestens dem doppelten Bohrungsdurchmesser entsprechen. Für Ausschnitte in Glas gelten ähnliche Konstruktionsrichtlinien. Innenradien an Ausschnitten müssen ausreichend groß dimensioniert werden, da scharfe Innenecken Kerbspannungen konzentrieren und als bevorzugte Bruchstellen wirken. Ein Innenradius von mindestens 3 bis 5 mm ist in den meisten Anwendungsfällen ein sinnvoller Ausgangswert, der je nach Glasdicke und Belastungsart angepasst werden muss.
Welche Glasarten eignen sich für welche Anforderungen?
Die Wahl der Glasart richtet sich nach den mechanischen, thermischen und optischen Anforderungen der Anwendung. Floatglas bildet die Standardbasis, während Einscheibensicherheitsglas (ESG), Verbundsicherheitsglas (VSG), Borosilikatglas und chemisch vorgespanntes Glas für spezifische Belastungsprofile eingesetzt werden.
ESG für mechanische und thermische Beanspruchung
Einscheibensicherheitsglas bietet durch thermisches Vorspannen eine Biegezugfestigkeit von rund 120 N/mm², was etwa viermal höher liegt als bei normalem Floatglas. Die Temperaturwechselbeständigkeit steigt auf bis zu 200 K. ESG eignet sich damit für Maschinenabdeckungen, Schutzverglasungen und Displayabdeckungen mit erhöhten Sicherheitsanforderungen. Ein wichtiger Konstruktionshinweis: Nach dem Vorspannen ist ESG nicht mehr schneid- oder bohrbar. Alle Ausschnitte, Bohrungen und Formschnitte müssen vor dem Vorspannen eingebracht werden. Wer das in der Glasbearbeitung und Produktion nicht berücksichtigt, riskiert Ausschuss und Projektverzögerungen.
Borosilikatglas und chemisch vorgespanntes Glas für Extrembedingungen
Borosilikatglas (Typ 3.3) besitzt eine sehr geringe thermische Ausdehnung und eine Temperaturwechselbeständigkeit von bis zu 450 K. Es ist die erste Wahl für Laborgeräte, Sichtfenster in der Verfahrenstechnik und Anwendungen mit aggressiven Medien. Chemisch vorgespanntes Glas hingegen erreicht Biegezugfestigkeiten von bis zu 200 N/mm² bei Glasdicken ab 0,5 mm und lässt sich im Gegensatz zu thermisch vorgespanntem ESG nachträglich schneiden und bohren. Das macht es besonders interessant für dünne, hochbelastete Glasbauteile in der Elektronik, Medizintechnik und Luft- und Raumfahrt. Einen strukturierten Überblick über Glasarten und ihre Eigenschaften bietet das Glaslexikon.
Wie beeinflusst die Veredelung die Konstruktion eines Glasbauteils?
Veredelungsschritte wie Entspiegelung, keramischer Siebdruck oder Kantenbearbeitung beeinflussen die Konstruktion eines Glasbauteils direkt, weil sie Toleranzen, Bearbeitungsreihenfolgen und zulässige Geometrien einschränken oder erweitern. Wer Veredelung als nachgelagerten Schritt betrachtet, läuft Gefahr, Geometrien zu konstruieren, die sich nicht mehr wirtschaftlich veredeln lassen.
Entspiegelte Gläser, ob durch Interferenzbeschichtung oder chemische Ätzung hergestellt, erfordern saubere, gratfreie Kanten und definierte Funktionsflächen, damit die Beschichtung gleichmäßig haftet. Interferenzentspiegelte Gläser erzielen Reflexionswerte unter 0,5 % bei einer Lichtdurchlässigkeit von bis zu 99 %, setzen aber voraus, dass die Glasoberfläche vor der Beschichtung bereits in ihrer endgültigen Form vorliegt. Nachträgliche Bearbeitungsschritte an der Kante können die Beschichtung beschädigen.
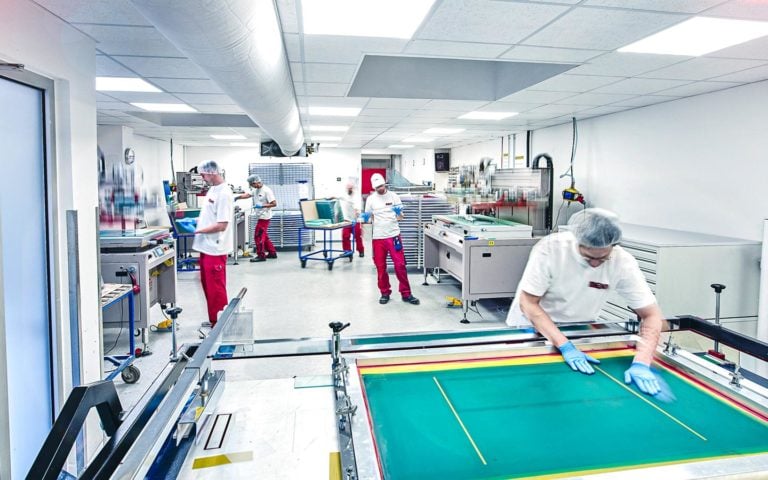
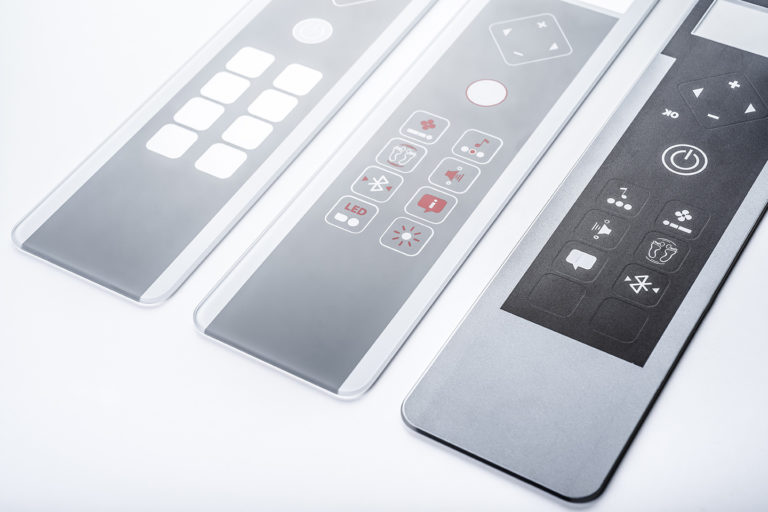
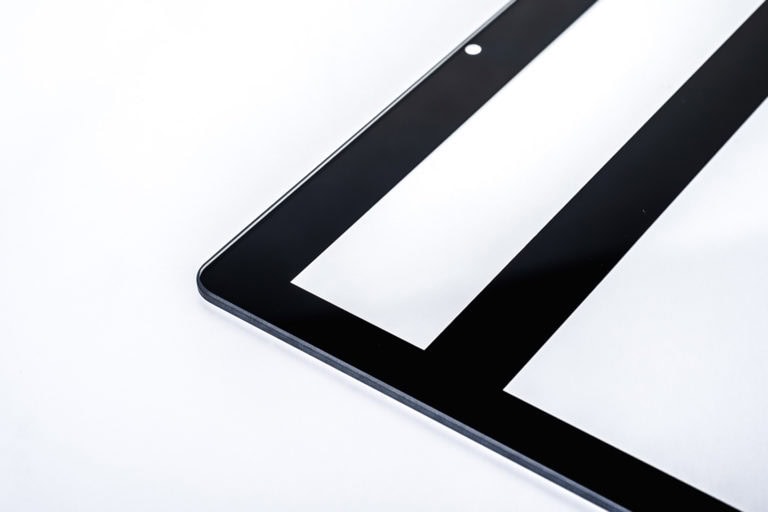
Keramischer Siebdruck wird ebenfalls vor dem thermischen Vorspannen aufgebracht und anschließend im Vorspannofen eingebrannt. Das bedeutet: Druckbild und Glasgeometrie müssen gemeinsam geplant werden. Freihalteflächen für Dichtungen, Klebeflächen oder optische Bereiche sind in der technischen Zeichnung zu definieren, bevor der Druckprozess beginnt. Glasbauteiltoleranzen spielen dabei eine wichtige Rolle, da Siebdruckrahmen auf feste Formate ausgelegt sind und Abweichungen in der Glasgeometrie zu Passungenauigkeiten im Druckbild führen.
Was sind häufige Konstruktionsfehler bei technischen Glasbauteilen?
Die häufigsten Konstruktionsfehler bei technischen Glasbauteilen entstehen durch zu geringe Randabstände bei Bohrungen, fehlende oder zu kleine Innenradien an Ausschnitten, unterschätzte Punktbelastungen sowie eine unzureichende Abstimmung von Glasdicke und Belastungsverteilung. Diese Fehler sind in der Konstruktionszeichnung oft nicht sichtbar, führen aber in der Fertigung oder im Betrieb zuverlässig zu Glasbruch.
- Zu geringer Mindestabstand der Bohrung zur Glaskante: Unterschreitet der Abstand den empfohlenen Mindestwert, entstehen beim Bohren oder unter Last Risse, die von der Bohrung zur Kante verlaufen. Glasbruch an Bohrungen ist eine der häufigsten Schadensursachen bei technischen Glasbauteilen.
- Scharfe Innenecken an Ausschnitten: Ausschnitte in Glas ohne ausreichenden Innenradius wirken als Kerbstellen. Schon geringe Biegebeanspruchung oder Stoßbelastung auf Glas reicht aus, um dort einen Riss einzuleiten. Glasbruch an Ausschnitten ist direkt auf diesen Fehler zurückzuführen.
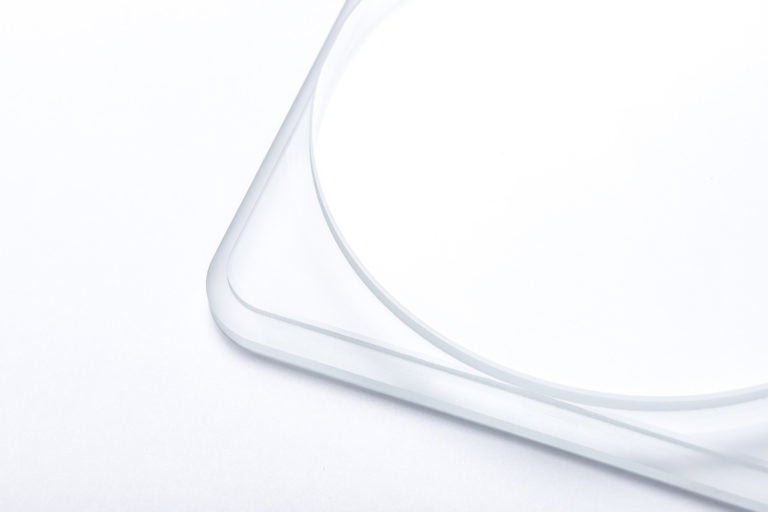
- Kantenbeschädigung durch unzureichende Kantenbearbeitung: Geschnittene Glaskanten besitzen mikroskopische Risse, die unter mechanischer Belastung als Ausgangspunkte für Kantenbruch dienen. Eine definierte Kantenbearbeitung (Schleifen, Fasen, Polieren) reduziert dieses Risiko erheblich und sollte in der technischen Zeichnung vorgeschrieben sein.
- Fehlende Definition von Toleranzen: Unvollständige oder zu enge Toleranzangaben in der Glaszeichnung führen entweder zu überhöhten Fertigungskosten oder zu Bauteilen, die in der Montage nicht passen. Konstruktionsrichtlinien für die Glasbearbeitung empfehlen, Toleranzen auf das funktional notwendige Maß zu beschränken.
- Unterschätzte Punktbelastung auf Glas: Linien- oder Punktlagerungen erzeugen lokale Spannungskonzentrationen, die ein Vielfaches der mittleren Flächenbelastung erreichen können. Konstruktionen, die Glas auf Metallspitzen oder schmalen Stegen lagern, ohne Elastomerpuffer vorzusehen, sind besonders gefährdet.
Wann sollte die Fertigung in den Konstruktionsprozess einbezogen werden?
Die Fertigung sollte so früh wie möglich in den Konstruktionsprozess einbezogen werden, idealerweise bereits in der Konzeptphase, bevor Geometrien festgelegt sind. Dieses Prinzip des Design for Manufacturing (DfM) verhindert, dass Konstruktionsentscheidungen getroffen werden, die sich später als fertigungstechnisch nicht umsetzbar oder unwirtschaftlich herausstellen.
Konkret bedeutet das: Schon beim ersten Entwurf eines Glasbauteils sollten Fragen zur Herstellbarkeit gestellt werden. Welche Glasdicken sind für die gewünschte Geometrie prozesssicher bearbeitbar? Lassen sich die geplanten Bohrungen und Ausschnitte mit den verfügbaren Werkzeugen herstellen? Ist die vorgesehene Veredelung mit der geplanten Bearbeitungsreihenfolge kompatibel? Diese Fragen lassen sich im direkten Austausch mit dem Fertigungspartner schnell klären, kosten aber erheblich Zeit und Geld, wenn sie erst beim Prototyping oder in der Serienfertigung auftauchen.
Für die Entwicklung technischer Glasbauteile hat sich ein iteratives Vorgehen bewährt: Konzept und Lastenheft werden gemeinsam mit der Fertigung geprüft, ein erster Prototyp validiert die Konstruktion unter realen Bedingungen, und erst danach wird die Serienfertigung freigegeben. Dieser Ablauf schützt vor teuren Änderungsschleifen und stellt sicher, dass Glasbauteiltoleranzen, Schwachstellen und Funktionsflächen bereits im Prototyp korrekt abgebildet sind. Für komplexe Projekte lohnt sich eine strukturierte Beratung und Projektbegleitung durch einen erfahrenen Glasspezialisten.
Wie unterstützt MBM Techglas bei der fertigungsgerechten Konstruktion von Glasbauteilen?
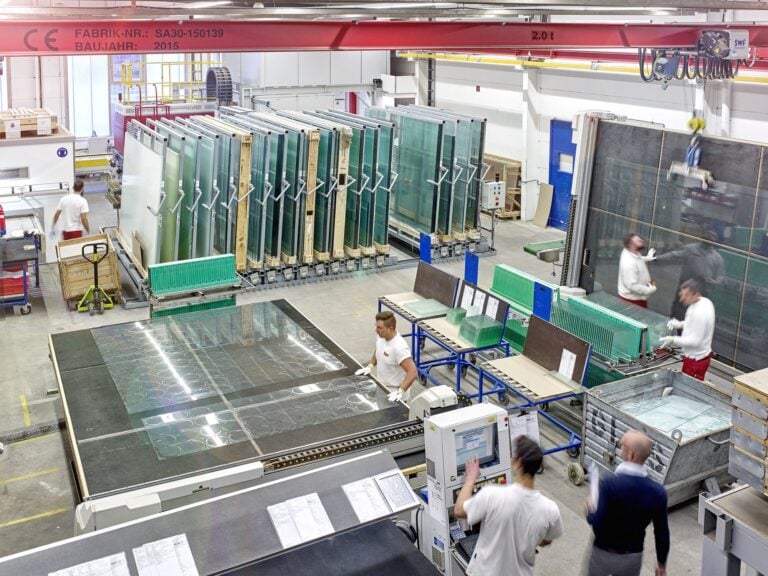
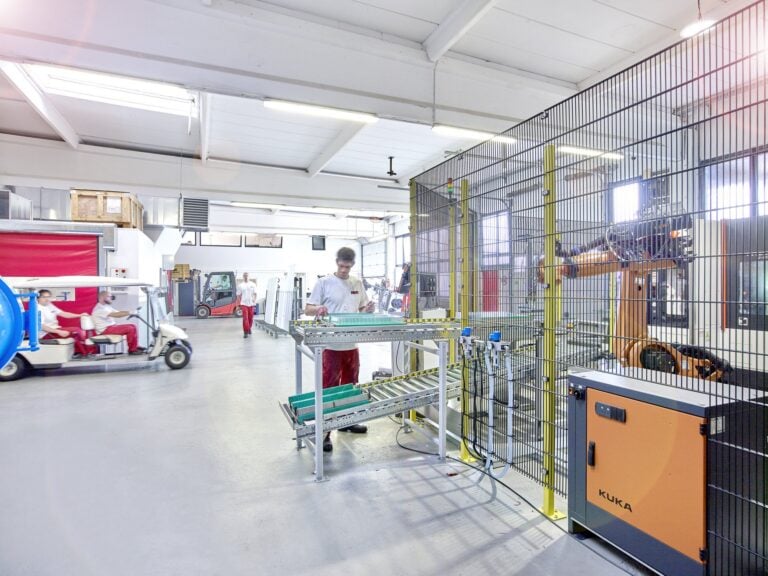
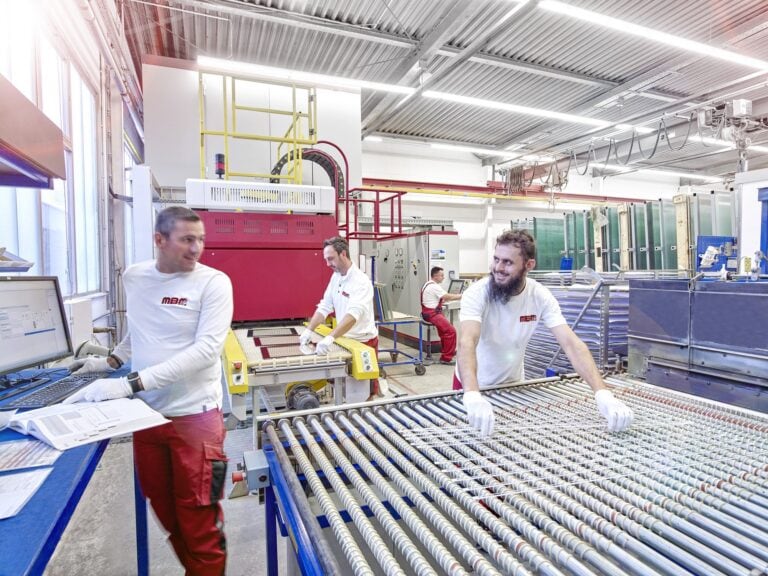
MBM Techglas begleitet technische Glasbauteile von der ersten Konstruktionsidee bis zur Serienfertigung und stellt sicher, dass Geometrie, Materialwahl und Veredelung von Beginn an aufeinander abgestimmt sind. Das Unternehmen bringt mehr als 30 Jahre Erfahrung in der Fertigung, Veredelung und Bearbeitung technischer Gläser mit und verfügt über vollautomatisierte Produktionsanlagen, die zum Teil selbst entwickelt wurden.
Im Rahmen der Projektbegleitung unterstützt MBM Techglas bei:
- Konstruktionsprüfung und Machbarkeitsanalyse: Überprüfung von Zeichnungen auf fertigungsgerechte Geometrien, Bohrungsabstände, Innenradien und Toleranzen
- Materialauswahl: Empfehlung der geeigneten Glasart (ESG, VSG, Borosilikatglas, chemisch vorgespanntes Glas, Glaskeramik) auf Basis der technischen Anforderungen
- Prototyping: Herstellung von Einzelstücken und Kleinserien zur Validierung der Konstruktion unter realen Bedingungen
- Serienfertigung: Wirtschaftliche Produktion auch kleiner Stückzahlen mit streng kontrollierten Prozessen und garantierter Liefertermintreue
- Veredelung: Integration von Entspiegelung, keramischem Siebdruck, Kantenbearbeitung und weiteren Veredelungsschritten in den Fertigungsablauf
Wenn Sie ein technisches Glasbauteil entwickeln oder eine bestehende Konstruktion auf Fertigbarkeit prüfen lassen möchten, sprechen Sie direkt mit den Spezialisten von MBM Techglas. Nehmen Sie jetzt Kontakt auf und erhalten Sie eine individuelle Einschätzung zu Ihrem Projekt.