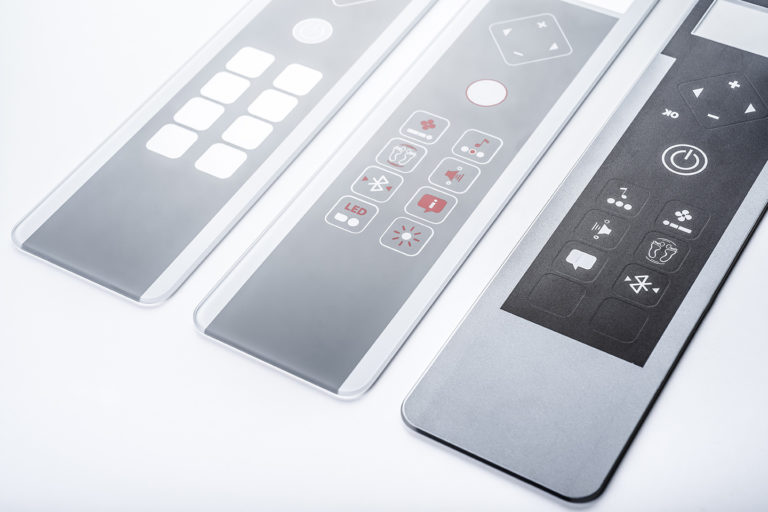
Extrem schmale Endbereiche bei Glasbauteilen sind konstruktiv anspruchsvoll, weil Glas an dünnen Stegen und langen, filigranen Enden besonders empfindlich auf Zugspannungen, Kantendefekte und Bearbeitungsfehler reagiert. Schon kleinste Mikrorisse an der Oberfläche oder an der Schnittkante können bei schmalen Glasstreifen unter Last zum Totalbruch führen. Die folgenden Fragen und Antworten zeigen, welche Ursachen, Bearbeitungsverfahren, Materialentscheidungen und Konstruktionsmaßnahmen bei filigranen Glasbauteilen den Unterschied zwischen Ausschuss und zuverlässiger Serienfertigung ausmachen.
Warum brechen schmale Endbereiche bei Glasbauteilen so leicht?
Schmale Endbereiche bei Glasbauteilen brechen so leicht, weil Glas keine plastische Verformung zulässt und Zugspannungen ausschließlich durch Rissausbreitung abbaut. An langen, dünnen Glasbauteilen konzentrieren sich Biegespannungen besonders stark an den Enden, wo der Querschnitt am kleinsten ist und Kantendefekte als Ausgangspunkte für Brüche wirken.
Glas ist ein sprödes Material ohne nennenswerte Duktilität. Wenn eine Kraft auf einen schmalen Glasstreifen wirkt, entsteht an den Randzonen eine Zugspannungskomponente, der das Material nichts entgegensetzen kann. Selbst mikroskopisch kleine Risse, sogenannte Griffith-Risse, die beim Schneiden oder Schleifen entstehen, wirken als Kerbstellen und vervielfachen die lokale Spannung. Je schmaler der Endbereich, desto größer ist das Verhältnis von Kantenlänge zu Querschnittsfläche, und desto stärker schlägt jeder Kantendefekt durch.
Hinzu kommt das Thema Durchbiegung. Lange, dünne Glasstreifen neigen unter Eigengewicht oder äußerer Last zu einer Biegelinie, deren größte Zugspannung genau in den Randbereichen auftritt. Bei unsymmetrischer Lagerung oder einseitiger Einspannung verschiebt sich dieser kritische Punkt direkt in den schmalen Endbereich. Wer die Stabilität der Glasstreifen verbessern möchte, muss daher nicht nur die Kantenqualität, sondern auch die Lagerungssituation von Anfang an in die Konstruktion einbeziehen.
Ein weiterer Faktor ist der thermische Einfluss. Temperaturgradienten erzeugen innere Spannungen, die sich an dünnen Stegen und filigranen Glasbauteilen nicht gleichmäßig verteilen können. Wer mehr über grundlegende Glasbegriffe und Materialeigenschaften erfahren möchte, findet im Glas-Lexikon eine hilfreiche Orientierung.
Welche Bearbeitungsverfahren eignen sich für extrem schmale Glaskanten?
Für extrem schmale Glaskanten eignen sich vor allem CNC-gesteuertes Schleifen mit Feinschliffaggregaten, Wasserstrahlschneiden für komplexe Geometrien sowie das Polieren der Schnittkanten. Diese Verfahren minimieren Mikrorisse an der Kante und verbessern die Biegefestigkeit schmaler Glasstreifen erheblich gegenüber einem einfachen Glasschnitt.
Der klassische Ritzschnitt hinterlässt an der Bruchkante immer eine gewisse Rauheit und mikroskopische Ausbrüche. Bei Standardglasformaten ist das tolerierbar, bei schmalen Glasstreifen nach Maß jedoch nicht: Jeder Mikroriss an der Kante reduziert die ertragbare Last spürbar. Deshalb ist eine mechanische Nachbearbeitung der Kanten bei filigranen Glasbauteilen keine optionale Veredelung, sondern eine konstruktive Notwendigkeit.
CNC-Schleifen und Feinschliff
Hochdrehende Feinschliffaggregate tragen die Schädigungszone nach dem Schnitt kontrolliert ab und hinterlassen eine definierte, reproduzierbare Kantengeometrie. Gerade Kanten lassen sich in Zehntel-Präzision bis zu sehr geringen Breiten beidseitig bearbeiten. Das Ergebnis ist eine deutlich höhere Kantenfestigkeit, die direkt in die Tragfähigkeit schmaler Glasbauteile eingeht.
Wasserstrahlschneiden für komplexe Geometrien
Für Glas mit komplexen Geometrien, gebogenen Konturen oder engen Innenradien an schmalen Stegen bietet das Wasserstrahlschneiden entscheidende Vorteile: Es erzeugt keine thermisch beeinflusste Zone, und die Schnittkante ist feiner als beim mechanischen Ritzen. Mehrköpfige Wasserstrahlanlagen ermöglichen dabei eine hohe Wiederholgenauigkeit, die für die Serienfertigung langer dünner Glasbauteile unverzichtbar ist.
Wie beeinflusst die Glasart die konstruktive Lösung schmaler Endbereiche?
Die Glasart beeinflusst die konstruktive Lösung schmaler Endbereiche entscheidend, weil sich Biegefestigkeit, Temperaturbeständigkeit und Bearbeitbarkeit je nach Material erheblich unterscheiden. Für filigrane Glasbauteile kommen vor allem thermisch vorgespanntes Einscheibensicherheitsglas, chemisch vorgespanntes Glas und Borosilikatglas in Betracht.
Einscheibensicherheitsglas (ESG) besitzt durch thermische Vorspannung eine deutlich höhere Biegezugfestigkeit als Floatglas. Das macht es zur bevorzugten Wahl, wenn schmale Glasstreifen mechanischen Belastungen standhalten müssen. Ein wichtiger Hinweis für die Konstruktion: ESG darf nach dem Vorspannen nicht mehr mechanisch bearbeitet werden. Alle Ausschnitte, Bohrungen und Kantenbearbeitungen müssen vor dem Vorspannen erfolgen. Das schränkt die geometrische Flexibilität ein, ist aber für die Stabilität von Glasstreifen unter Last oft der beste Kompromiss.
Chemisch vorgespanntes Glas bietet Biegezugfestigkeiten von bis zu 200 N/mm² und ist nachträglich schneid- und bohrbar. Es eignet sich besonders für sehr dünne Schichtdicken ab 0,5 mm, wie sie bei Displays, Schutzgläsern und medizintechnischen Anwendungen gefragt sind. Für extrem schmale Stege, bei denen thermisches Vorspannen aufgrund der Geometrie nicht möglich ist, ist chemisches Vorspannen oft die einzige praktikable Lösung.
Borosilikatglas überzeugt dort, wo thermische Wechselbelastungen eine Rolle spielen. Seine geringe thermische Ausdehnung reduziert die Spannungen, die bei Temperaturschwankungen in schmalen Endbereichen entstehen. Für Anwendungen in der Messtechnik, Medizintechnik oder im Maschinenbau ist Borosilikatglas deshalb häufig die materialgerechte Wahl für lange dünne Glasbauteile.
Einen Überblick über das gesamte Spektrum verfügbarer Glasprodukte und Materialoptionen bietet die Produktübersicht.
Welche Toleranzen sind bei schmalen Glasbauteil-Enden realistisch erreichbar?
Bei schmalen Glasbauteil-Enden sind mit CNC-gesteuerter Bearbeitung Maßtoleranzen im Zehntel-Millimeter-Bereich realistisch erreichbar. Die genauen Werte hängen vom Glastyp, der Schichtdicke und dem gewählten Bearbeitungsverfahren ab, liegen aber in der Serienfertigung typischerweise im Bereich von ±0,1 mm bis ±0,3 mm.
Für Glasstreifen nach Maß ist die erreichbare Toleranz keine rein maschinelle Frage, sondern das Ergebnis aus Materialwahl, Bearbeitungsverfahren und Qualitätskontrolle. CNC-gesteuerte Schleifmaschinen können gerade Kanten beidseitig in Zehntel-Präzision bearbeiten. Das setzt jedoch voraus, dass das Rohmaterial selbst eine gleichmäßige Dickentoleranz aufweist, was bei Floatglas in der Regel gegeben ist, bei Sondergläsern aber geprüft werden muss.
Ein kritischer Punkt bei langen Glasstreifen ist die Geradheit. Thermische Einflüsse beim Vorspannen können zu einem leichten Verzug führen, der sich an schmalen Enden stärker auswirkt als in der Mitte. Wer enge Lagetoleranzen benötigt, sollte diesen Effekt bereits in der Konstruktionsphase berücksichtigen und gegebenenfalls auf chemisch vorgespanntes Glas ausweichen, das keinen thermischen Verzug erzeugt.
Für die Qualitätssicherung gilt: Eine 100-Prozent-Prüfung auf Maßgenauigkeit ist bei filigranen Glasbauteilen keine übertriebene Vorsichtsmaßnahme, sondern die Grundlage für eine zuverlässige Serienfertigung. Mehr zu den Möglichkeiten in Produktion und Verarbeitung zeigt, wie durchgängige Prozesskontrollen die Toleranzsicherheit gewährleisten.
Wie lassen sich Spannungsrisse an schmalen Glasenden in der Konstruktion vermeiden?
Spannungsrisse an schmalen Glasenden lassen sich konstruktiv vermeiden, indem Kerbwirkungen durch abgerundete Ecken und polierte Kanten minimiert werden, die Lagerung zugspannungsarm gestaltet wird und das Glas durch Vorspannung oder geeignete Materialwahl eine höhere innere Druckspannung erhält, die Zugspannungen von außen kompensiert.
Die häufigste Ursache für Spannungsrisse ist nicht die Belastung selbst, sondern die Kombination aus Belastung und einem vorhandenen Kantendefekt. Deshalb ist die Kantenqualität der wichtigste konstruktive Hebel. Scharfe Innenecken an Ausschnitten oder rechtwinklige Übergänge an schmalen Stegen wirken als Kerbstellen und sollten durch Radien ersetzt werden. Als Faustformel gilt: Der Innenradius an einem Ausschnitt sollte mindestens der Glasdicke entsprechen, bei besonders schmalen Glasstreifen eher dem Doppelten.
Lagerung und Befestigung sind der zweite entscheidende Faktor. Die Befestigung von Glasstreifen sollte grundsätzlich so gestaltet sein, dass keine Punktlasten entstehen. Elastische Lagerungselemente aus Kunststoff oder Silikon verteilen die Auflagekraft über eine größere Fläche und verhindern lokale Spannungsspitzen. Bei der Einspannung langer dünner Glasbauteile ist darauf zu achten, dass keine Zwängungen durch thermische Ausdehnung entstehen, wenn das Glas in einem Rahmen aus Metall oder einem anderen Material mit abweichendem Ausdehnungskoeffizienten sitzt.
Verbundsicherheitsglas (VSG) bietet eine weitere konstruktive Option: Die Folienzwischenlage hält Scherben zusammen und kann Zugspannungen teilweise aufnehmen, bevor sie zur Rissausbreitung führen. Für filigrane Glasbauteile in sicherheitskritischen Anwendungen ist VSG deshalb oft die konstruktiv sicherere Wahl gegenüber Einscheibenlösungen.
Wie MBM Techglas bei schmalen und filigranen Glasbauteilen unterstützt
MBM Techglas ist auf die Fertigung technischer Gläser mit komplexen Anforderungen spezialisiert, darunter auch schmale Glasstreifen, filigrane Glasbauteile und Glas mit komplexen Geometrien. Das Unternehmen begleitet jedes Projekt von der ersten Konstruktionsidee bis zur Serienfertigung und bringt dabei Expertise in folgenden Bereichen ein:
- Materialberatung: Auswahl aus über 600 Glassorten, abgestimmt auf die spezifischen Anforderungen an Festigkeit, Temperaturbeständigkeit und Bearbeitbarkeit
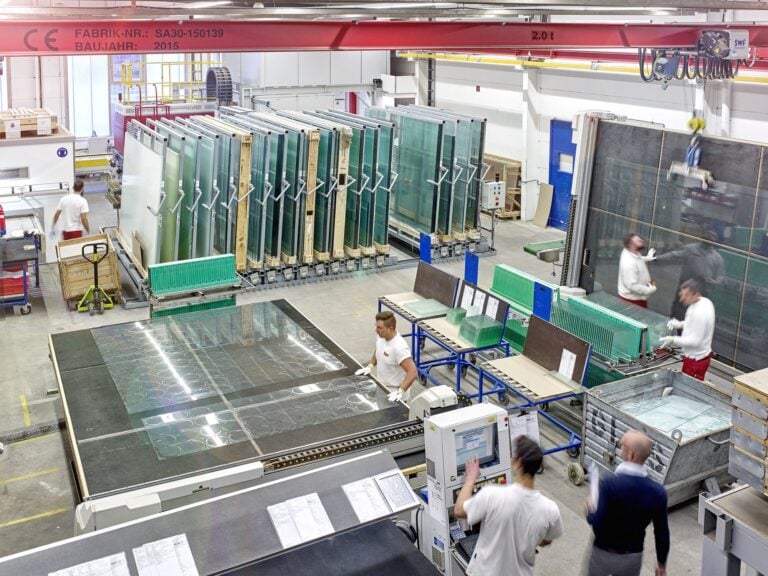
- Präzise Kantenbearbeitung: CNC-gesteuertes Schleifen in Zehntel-Präzision, Wasserstrahlschneiden für komplexe Konturen und Feinschliff für maximale Kantenfestigkeit
- Vorspannkompetenz: Thermisches Vorspannen zu ESG sowie chemisches Vorspannen für geometrisch anspruchsvolle oder besonders dünne Bauteile
- 100-Prozent-Qualitätsprüfung: Jedes Bauteil wird auf Maßgenauigkeit, Kantenqualität und Ausführung geprüft, bevor es das Haus verlässt
- Wirtschaftliche Fertigung: Vollautomatisierte Prozesse ermöglichen sowohl Kleinserien als auch große Stückzahlen zu wettbewerbsfähigen Konditionen
Ob Sie einen ersten Konstruktionshinweis benötigen oder ein komplexes Projekt vom Prototyp bis zur Serie realisieren möchten: Das Team von MBM Techglas steht Ihnen mit individueller Fachberatung zur Seite. Nehmen Sie direkt Kontakt auf und schildern Sie Ihre Anforderungen, um gemeinsam die optimale Lösung für Ihre schmalen oder filigranen Glasbauteile zu entwickeln.